Występ M8 na obudowie skrzyni biegów z odlewanego ciśnieniowo aluminium zdziera się przy pierwszym przekroczeniu przez klucz dynamometryczny momentu 28 Nm. Linia się zatrzymuje, obudowa trafia do kosza na złom, a prawdziwym kosztem nie jest obudowa. To utrata zmiany, raport o zabezpieczeniu, powiadomienie klienta i trzej inżynierowie, którzy spędzili dwa dni na udowadnianiu, że awaria wynikała ze specyfikacji otworu, a nie z montażu. Samochodowe wkładki gwintowane to małe, tanie części, które zapobiegają dokładnie tego rodzaju zdarzeniom i są wybierane kilka miesięcy wcześniej na podstawie notatki rysunkowej, która brzmi mniej więcej „Wkładka samogwintująca M8 x 1,25, stal nierdzewna lub równoważna”.
Oto wniosek z góry. Rodzina płytek ma znacznie większe znaczenie niż nazwa marki. Wkładka z gwintem drucianym, wkładka samogwintująca i wkładka zamykająca na klucz nie są wymienne, ponieważ przenoszą obciążenie na materiał macierzysty na trzy zupełnie różne sposoby. Po naprawieniu rodziny materiał i powłoka stają się kwestią korozji i temperatury, a tolerancja otworu staje się kwestią oprzyrządowania i procesu. Jeśli źle złożysz zamówienie, wydasz pieniądze na węższe tolerancje, których aplikacja nigdy nie potrzebowała, podczas gdy rzeczywiste ryzyko, jakim jest obracająca się lub wysuwana wkładka, pozostaje nienaruszone.
W tym artykule omówiono sześć rodzin samochodowych wkładek gwintowanych, materiały i powłoki, które mają sens w pracy z silnikiem, skrzynią biegów, podwoziem i półką akumulatora pojazdu elektrycznego, specyfikacje otworów i gwintów decydujące o trzymaniu wkładki, oprzyrządowanie utrzymujące linię w ruchu oraz pytania, które należy zadać producentowi lub dostawcy przed wydaniem zamówienia. Kończy się wytycznymi dotyczącymi konserwacji usuniętych wątków, zestawem często zadawanych pytań i krótkim modułem zasobów.
Co właściwie samochodowe wkładki gwintowane robią wewnątrz złącza
Wkładka spełnia jedno zadanie: przenosi nośny gwint ze słabego materiału macierzystego do mocniejszego, wymiennego elementu. Odlewy ciśnieniowe z aluminium, magnezu, cynku, blachy stalowej, kompozytów i tworzyw sztucznych mają jedną wspólną cechę. Kiedy bezpośrednio w nich wycinasz gwint, przyczyną awarii nie jest zepsuta śruba. Jest to ścinana lub ciągnięta nić z bardziej miękkiego materiału, która jest kosztowną częścią.
Pomyśl o liczbach. Śruba ze stali klasy 8.8 w aluminiowym występie może zawieść na długo przed uszkodzeniem aluminium, co jest dobre, ponieważ chcesz, aby śruba była słabym ogniwem. Śruba klasy 10.9 w tym samym występie odwraca tę zależność. Teraz aluminiowy gwint zostaje obcięty i śruba przetrwa, co oznacza, że aby uratować śrubę, należy zniszczyć obudowę. Wkładka zmienia proporcje. Daje to aluminiowemu występowi gwint wewnętrzny ze stali lub stali nierdzewnej o większej efektywnej powierzchni ścinania i rozkłada obciążenie na większą długość połączenia, dzięki czemu złącze zachowuje się zgodnie z zamierzeniami projektowymi.
Istnieje druga, mniej omawiana funkcja. Wkładki zapewniają powtarzalność. Otwór gwintowany w odlewanym ciśnieniowo aluminium różni się w zależności od porowatości, kąta pochylenia, zużycia narzędzia i pozycji mocowania. Wstępnie uformowana wkładka, zainstalowana za pomocą sterowanego narzędzia, zapewnia takie samo położenie gwintu i takie samo zachowanie podczas wyciągania w przypadku jednostki 1 i jednostki 100 000. Dla producenta wykonującego montaż o krytycznym znaczeniu dla bezpieczeństwa powtarzalność jest warta więcej niż cena jednostkowa wkładki.
Wreszcie, wkładki zapewniają użyteczność. Gdy gwint ulegnie uszkodzeniu w terenie, spiralna cewka lub wkładka blokująca na klucz przekształca złomowaną obudowę w naprawioną. W przypadku pojazdów ciężarowych i kolei, gdzie odlewy mogą kosztować tysiące, a czas realizacji sięga miesięcy, ta jedna właściwość umożliwia funkcjonowanie całych flot.
Sześć rodzin samochodowych wkładek gwintowanych i gdzie należy każda z nich
Większość błędów zakupowych ma miejsce, ponieważ kupujący traktują wszystkie wstawki jako jedną kategorię. Nie są. Poniższa tabela podsumowuje sześć rodzin, które pojawiają się najczęściej na rysunkach pojazdów i samolotów, a kolumna, która decyduje o większości argumentów, dotyczy tego, w jaki sposób wkładka powstrzymuje się przed obrotem.
| Rodzina | Jak się zamyka | Typowy materiał gospodarza | Najlepsze dopasowanie | Uważaj na |
|---|---|---|---|---|
| Wkładka gwintowana z drutu (cewka spiralna) | Cewka o przekroju diamentowym utrzymywana przez naprężenie sprężyny w gwintowanym otworze | Aluminium, magnez, żeliwo, tworzywa sztuczne | Naprawa i wzmocnienie standardowego otworu gwintowanego | Wymaga kranu STI, a nie standardowego kranu |
| Wkładka samogwintująca | Zewnętrzne szczeliny tnące podczas montażu tworzą własny gwint | Tworzywa sztuczne, aluminium, miękkie odlewy ciśnieniowe, cienkie ścianki | Jednoetapowy montaż w piastach o niskiej wytrzymałości | Średnica otworu prowadzącego jest krytyczna i zależna od materiału |
| Wkładka zamykająca na klucz | Klucze wbijane w materiał macierzysty przez ścianę wkładki | Twarda stal, złącza narażone na wysokie wibracje, obudowy lotnicze | Maksymalna odporność na obrót i wyciągnięcie | Więcej etapów instalacji i większa średnica piasty |
| Wkładka gwintowana z trzema otworami | Otwory kołnierzowe za pomocą śrub, nitów lub kołków | Blachy, cienkie panele, kompozyty | Cienki materiał, w którym nie można przeciąć pełnego gwintu | Wymaga wolnego miejsca lub dostępu za panelem |
| Nakrętka konwersyjna wewnętrzno-zewnętrzna | Gwint zewnętrzny na zewnątrz i gwint wewnętrzny wewnątrz | Dowolny materiał stosowany tam, gdzie standardy gwintów są różne | Dostosowanie metryki do ujednoliconej lub BSP do NPT | Sprawdź długość załączoną na obu gwintach |
| Korek gwintowany i korek olejowy | Uszczelnienie za pomocą powierzchni czołowej uszczelki lub gwintu stożkowego | Miski olejowe, skrzynie biegów, obudowy hydrauliczne | Otwory spustowe, napełniające i kontrolne | Korki stożkowe i proste uszczelniają się według różnych zasad |
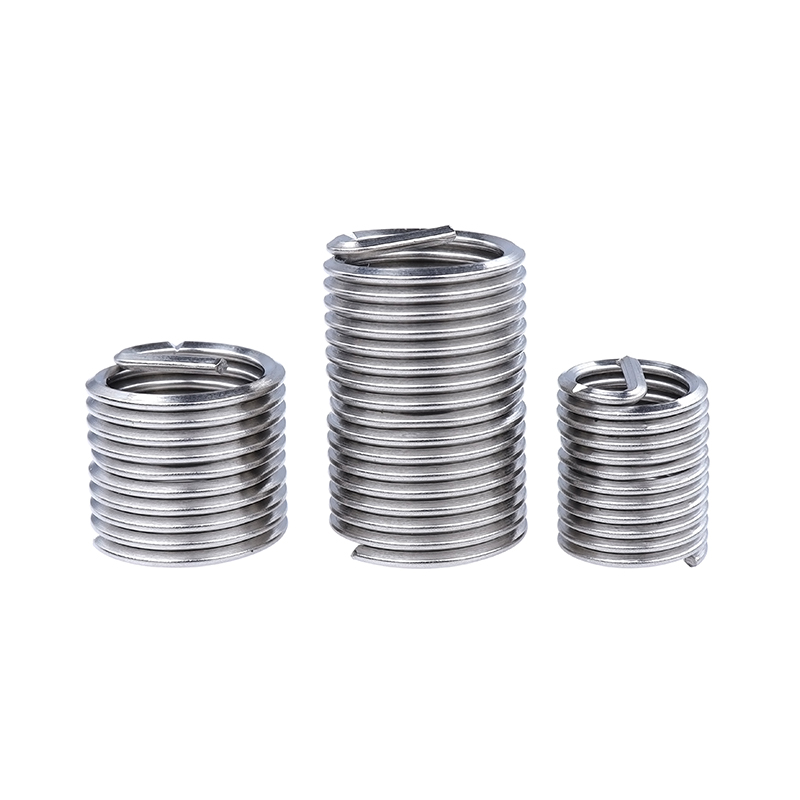 Wkładka z blokadą śrubową Wkładka z blokadą śrubową is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... Zobacz produkt →
Wkładka z gwintem drutowym zasługuje na dłuższy komentarz, ponieważ jest to rodzina najczęściej określana w złączach związanych z bezpieczeństwem. Standardowa cewka spiralna opiera się na elastycznym napięciu zainstalowanej cewki, aby pozostać na miejscu. Wariant z blokadą śrubową dodaje funkcję blokującą na gwincie wewnętrznym, która chwyta samą śrubę, co zwiększa moment obrotowy wymagany do poluzowania łącznika po wibracjach. We wsporniku układu napędowego lub czujniku montowanym w podwoziu różnica ta objawia się jako przegub, który zamiast się obluzować, utrzymuje obciążenie zacisku po 200 godzinach przypadkowych wibracji.
Wkładki samogwintujące zajmują przeciwny koniec spektrum. Są pragmatycznym wyborem, gdy występ jest miękki, ściana jest cienka, a proces wymaga jednej operacji, a nie dwóch. Ponieważ płytka nacina swój własny gwint, otwór prowadzący w ogóle nie jest specyfikacją gwintu. Jest to średnica otworu z zakresem tolerancji, który jest zwykle ciasny, często około plus minus 0,05 mm w małych rozmiarach. Jeśli proces wiercenia nie jest w stanie utrzymać tego pasma, żadna marka płytek nie uratuje złącza.
Odpowiedzią na trudne warunki są wkładki zamykające na klucz. Montuje się je za pomocą wpustów wbijanych w szczeliny w korpusie wkładki, blokując mechanicznie wkładkę z materiałem macierzystym. Nie polegamy na napięciu ani tarciu sprężyny. Dlatego pojawiają się w obudowach lotniczych, w miejscach narażonych na duże wibracje oraz podczas napraw, gdzie pojedyncza awaria jest nie do przyjęcia. Kompromisem jest większa przestrzeń instalacyjna i więcej stopni na stole montażowym.
Wybór materiałów i powłok dla samochodowych wkładek gwintowanych
Kiedy już rodzina zostanie ustalona, następna decyzja będzie materialna i wykończona. W tym miejscu spotykają się koszty, korozja i ryzyko galwaniczne. Zasada, która oszczędza najwięcej kłopotów, jest prosta: dopasuj materiał wkładki do śruby i otoczenia i nigdy nie umieszczaj małej wkładki anodowej w dużym rodzicu katodowym bez zastanowienia.
Wkładki ze stali węglowej to koń pociągowy. Są mocne, niedrogie i łatwe w formowaniu, a dzięki powłoce na bazie cynku dobrze radzą sobie w suchych pomieszczeniach i lekko wilgotnych środowiskach. Cynk niebiesko-biały i cynk żółty to dwie powłoki, które będziesz widzieć najczęściej. Niebiesko-biały cynk daje jasną, cienką, stosunkowo jednolitą warstwę o dobrym wyglądzie i umiarkowanej odporności na mgłę solną. Cynk żółty, produkowany metodą pasywacji trójwartościowej w nowoczesnych liniach, oferuje nieco cieplejszy odcień i zazwyczaj lepszą odporność na białą rdzę, dlatego pojawia się na częściach podwozia i komory silnika.
Wkładki ze stali nierdzewnej, zwykle 303, 304 lub 316, przenoszą dyskusję z wyglądu na chemię. Typ 303 umożliwia obróbkę swobodną i jest naturalnym wyborem, gdy korpus płytki musi być obrabiany z dużą wydajnością na tokarkach automatycznych. Typ 304 to uniwersalny gatunek odporny na korozję, przeznaczony do większości zastosowań pod maską i na zewnątrz. Typ 316 dodaje molibden i staje się właściwym rozwiązaniem w przypadku soli drogowej, narażenia na działanie morza i niektórych środowisk chemicznych. Kompromis polega na tym, że stal austenityczna nie jest magnetyczna i nie można jej utwardzać poprzez obróbkę cieplną, więc wytrzymałość na rozciąganie na jednostkę objętości jest niższa niż wkładka z hartowanej stali węglowej o tym samym rozmiarze.
| Materiał i wykończenie | Odporność na korozję | Siła | Typowe środowisko |
|---|---|---|---|
| Stal węglowa, gładka | Niski | Wysoka | Tylko suche, zawilgocone olejem wnętrza |
| Stal węglowa, niebiesko-biały cynk | Umiarkowane | Wysoka | Wnętrze kabiny, suche obszary komory silnika |
| Stal węglowa, cynk żółty | Umiarkowane to good | Wysoka | Komora silnika, strefy podwozia narażone na zachlapania |
| Stal nierdzewna 303 | Dobrze | Umiarkowane | Obrobione maszynowo wkładki, ogólne zastosowanie pod maską |
| Stal nierdzewna 304 | Dobrze | Umiarkowane | Elementy wykończenia zewnętrznego, wsporniki, złącza z różnych materiałów |
| Stal nierdzewna 316 | Bardzo dobrze | Umiarkowane | Narażenie na sól drogową, wybrzeże i zmywanie |
Warto powtórzyć dwie praktyczne uwagi. Po pierwsze, grubość powłoki zmienia nieznacznie efektywne wymiary gwintu, więc powlekana wkładka nie jest wymiarowo identyczna z gładką, a specyfikacja platerowania znajduje się na rysunku obok objaśnienia gwintu. Po drugie, gdy w odlewie aluminiowym montowana jest wkładka ze stali nierdzewnej, oba metale stykają się w potencjalnie wilgotnym środowisku. To jest para galwaniczna. Zwykle jest to dopuszczalne w przypadku małej wstawki w dużym odlewie, ale powinna to być świadoma decyzja zapisana w pliku projektu, a nie przypadek z listy części.
Określanie rozmiaru otworu, rozmiaru gwintu i długości zazębienia
Każdy może odczytać objaśnienie wątku z rysunku. Część wymagająca doświadczenia polega na przełożeniu tego objaśnienia na otwór, tolerancję i długość połączenia, które faktycznie może utrzymać linia produkcyjna. Na wynik wpływa pięć czynników: materiał macierzysty i jego twardość, średnica otworu prowadzącego i jego zakres tolerancji, długość połączenia w mateczniku, dostępna grubość ścianki dla piasty oraz metoda instalacji, w tym to, czy dostęp jest tylko z jednej strony.
Twardość jest pierwszym filtrem. W miękkim aluminium o twardości około 60 do 80 HB samogwintująca płytka z łatwością przecina czysty gwint, a spiralna cewka wymaga odpowiednio nagwintowanego otworu STI. W przypadku stali hartowanej o twardości powyżej około 30 HRC płytki samogwintujące są po prostu niewłaściwym narzędziem i dyskusja przenosi się na zamykanie na klucz lub naprawę nawiercaną i gwintowaną.
Drugim filtrem jest tolerancja otworu pilotażowego, z którego pochodzi większość uszkodzeń pola. Otwór o 0,1 mm za duży zmniejsza ilość materiału, w który może wgryźć się płytka, a awaria objawia się obracaniem się płytki pod wpływem momentu obrotowego, czasami dopiero po kilku cyklach termicznych. Zbyt mały otwór zwiększa moment montażowy, co może spowodować przecięcie płytki lub pęknięcie cienkiego występu.
Długość zaangażowania to trzeci filtr. Powszechnie stosowany skrót polegający na stosowaniu płytki tylko na głębokość standardowego gwintu śruby jest zwykle błędem. Wkładki działają poprzez rozkład obciążenia, więc głębokość jest wprost proporcjonalna do obciążenia, jakie przenosi złącze. Poniższa tabela podsumowuje porównanie różnych rodzin płytek pod względem względnej wytrzymałości na wyciąganie w tym samym materiale macierzystym w tych samych warunkach testowych. Jest to najbardziej przydatny sposób przemyślenia tej decyzji przed podjęciem decyzji o zastosowaniu narzędzi.
Pierwszą rzeczą, jaką pokazuje wykres, jest to, że każda rodzina płytek jest lepsza od niewzmocnionego otworu gwintowanego i to z dużym marginesem. Najniższa wkładka na wykresie nadal zapewnia około pięćdziesiąt procent większego obciążenia wyrywającego niż goły aluminiowy gwint, który zastępuje. Ta luka stanowi całe uzasadnienie dla tej części i jest powodem, dla którego pojedyncza wkładka może zmienić projekt marginalnego występu w bezpieczny, bez zmiany odlewu.
Drugą obserwacją jest rozpiętość w samej rodzinie wkładek drucianych. Wariant z blokadą śrubową plasuje się tutaj o około trzy procent powyżej wariantu bez splątania, co nie jest stwierdzeniem dotyczącym skuteczności blokowania, ale odzwierciedleniem nieco innej geometrii cewki oraz faktu, że oba są instalowane w odpowiednio nagwintowanym otworze STI o identycznej głębokości. W rzeczywistych połączeniach różnica ma większe znaczenie, niż sugeruje wykres, ponieważ funkcja blokowania wpływa na moment obrotowy potrzebny do poluzowania łącznika, a nie na statyczne obciążenie wyrywające.
Trzeci punkt dotyczy wkładki zamykającej na klucz, znajdującej się w górnej części asortymentu. Osiąga najwyższy indeks, ponieważ klucze przenoszą obciążenie bezpośrednio na materiał macierzysty, a nie polegają wyłącznie na połączeniu gwintu. Właśnie dlatego jest to określone w przypadku, gdy wibracje są duże, a dostęp do poprawek jest ograniczony. Kosztem jest większy piasta i dłuższy cykl instalacji.
Czwartym punktem jest porównanie dwóch wkładek samogwintujących. Wersja ze stali nierdzewnej uzyskała w tym teście nieco wyższe indeksy niż wersja ze stali węglowej, co zaskakuje ludzi, którzy zakładają, że stal nierdzewna jest zawsze słabsza. Powodem jest to, że płytka ze stali nierdzewnej w tym zakresie rozmiarów została przetestowana w nieco twardszych warunkach i z nieznacznie inną geometrią szczeliny. Uczciwy wniosek jest taki, że różnica między 92 a 96 kryje się w szumie większości procesów produkcyjnych i nie powinna być czynnikiem decydującym. Wybieraj między nimi w oparciu o wymagania dotyczące korozji, a nie o dwu- lub czteroprocentową różnicę wytrzymałości.
Punkt piąty dotyczy wkładki z trzema otworami. Jego indeks wynoszący 104 plasuje go powyżej obu wkładek samogwintujących, ale znacznie poniżej rodziny gwintów drutowych. Ma to sens, ponieważ droga obciążenia przebiega przez kołnierz i trzy punkty mocowania, a nie przez gwint o pełnej głębokości. Jest to rozwiązanie dla cienkich paneli, a nie konkurent dla spiralnej cewki w grubej piasty.
Szósty punkt dotyczy niewzmocnionego otworu i zasługuje na podkreślenie. Przy 62, nagwintowany otwór jest nie tylko słabszy. Jest to również opcja najmniej powtarzalna, gdyż jej wykonanie uzależnione jest od lokalnej porowatości odlewu w tym właśnie miejscu. Dwa otwory w tym samym komponencie mogą zachowywać się inaczej. Wkładka usuwa tę zmienność, a to zmienność, a nie średnia siła, jest przyczyną przestojów linii.
Po siódme, wykres stanowi statyczne porównanie wyciągnięcia i nie należy go czytać jako rankingu zmęczenia. W złączu wibracyjnym ranking może się zmienić, ponieważ mechanizm zapobiegający poluzowaniu staje się równie ważny jak mechanizm odporny na wyciąganie. To samo dotyczy konstrukcji z zamkiem śrubowym i kluczem.
Po ósme, należy zauważyć, że długość zazębienia utrzymywano na stałym poziomie półtorakrotności średnicy nominalnej. Jeśli zwiększysz zaangażowanie do dwukrotności średnicy, każda rodzina płytek zyska, ale płytki samogwintujące zyskają mniej niż rodziny z gwintem drutowym i rodziny blokowanych na wpust, ponieważ wkładka samogwintująca przenosi większe obciążenie w pobliżu kilku pierwszych zwojów.
Po dziewiąte, wartości indeksów są względne, a nie bezwzględne. Są przydatne do tworzenia rankingów i wyjaśniania współpracownikom decyzji projektowej. Nie zastępują one próby wyciągania na własnym odlewie, przy użyciu własnego procesu wiercenia i przy własnym momencie montażowym.
Po dziesiąte, praktyczny wniosek dla zespołu zakupowego jest taki, że zmiana rodziny w celu zaoszczędzenia kilku centów na sztuce prawie nigdy nie jest tego warta. Wkładka stanowi niewielki ułamek kosztu piasty, którą chroni, a awaryjność, której zapobiega, mierzona jest w godzinach przestoju linii.
Oprzyrządowanie instalacyjne i kontrola rzeczywistości linii montażowej
Idealną wkładką z niewłaściwym narzędziem montażowym jest generator złomu. Dyskusja na temat oprzyrządowania jest krótka, ale w tym przypadku wiele projektów po cichu kończy się niepowodzeniem, ponieważ narzędzie jest często traktowane po namyśle w tym samym zamówieniu co wkładka.
W przypadku wkładek z gwintem drucianym narzędzia instalacyjne są dostępne w dwóch szerokich wersjach, w zależności od tego, czy wkładka ma chwyt, czy jest bez splątania. Instalacja bez splątania eliminuje oddzielny etap łamania trzpienia, co eliminuje luźny kawałek drutu, który w przeciwnym razie mógłby przedostać się do skrzyni biegów lub kanału olejowego. To właśnie ta zaleta pojedynczego procesu, a nie sama wkładka, jest często powodem, dla którego producent decyduje się na konstrukcję pozbawioną trzpienia. Narzędzia do wyciągania są odpowiednikiem, używanym, gdy zużyta lub uszkodzona wkładka musi zostać wyjęta bez uszkodzenia gwintu macierzystego.
W przypadku wkładek samogwintujących narzędziem montażowym jest zwykle wkrętak, który wchodzi w gwint wewnętrzny i przykłada kontrolowany moment obrotowy. Liczą się dwie zmienne: zabierak nie może wypaść pod obciążeniem i należy monitorować moment montażowy, ponieważ moment montażowy jest najwcześniejszym i najtańszym wskaźnikiem tego, że otwór prowadzący jest niezgodny ze specyfikacją. Jeżeli moment obrotowy podczas montażu wzrasta w trakcie zmiany biegów, wiertło się zużywa.
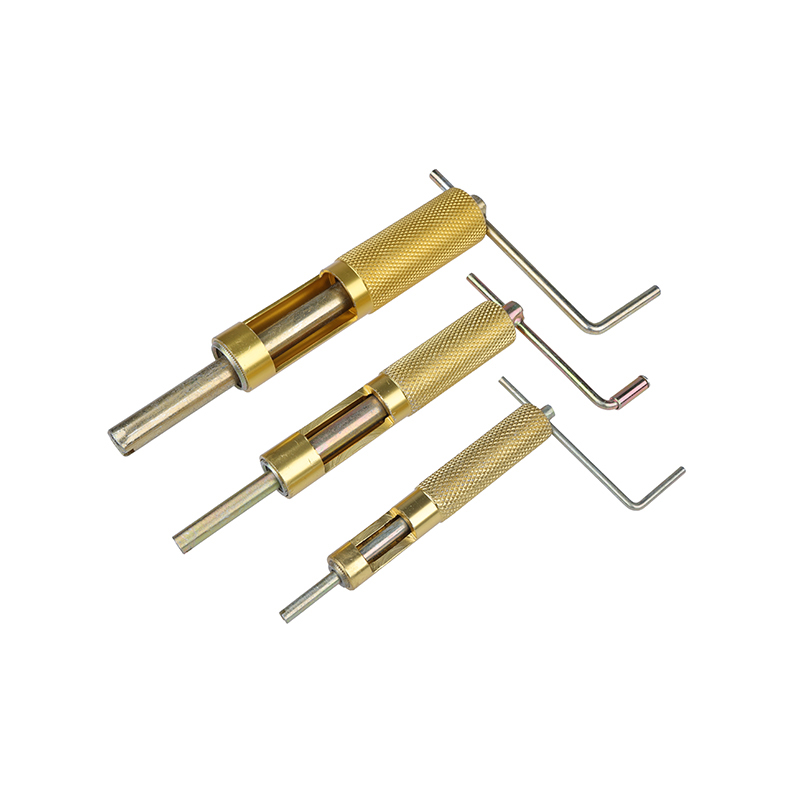 Narzędzie do montażu wkładki gwintowanej drutu Służy do dokładnego wkręcania gwintowanych wkładek drutowych we wstępnie nagwintowane otwory, zapewniając prawidłowy montaż i wyrównanie. Narzędzie obsługuje różne rozmiary gwintów drutowych... Zobacz produkt →
Kliknięcie wątku należy do tej samej rozmowy. Gwintowniki ze spiralnymi rowkami wyciągają wióry z nieprzelotowego otworu, co czyni je bezpieczniejszym wyborem tam, gdzie pozostawiony wiór mógłby stanowić zagrożenie dla jakości. Gwintowniki z prostymi rowkami są bardziej wytrzymałe i często są preferowane w przypadku otworów przelotowych oraz w materiałach wytwarzających krótkie, sypkie wióry. Wybór między nimi to decyzja dotycząca kontroli wiórów, a nie prędkość skrawania.
Liniowa kontrola rzeczywistości wygląda następująco. Jeśli proces instalacji wymaga obu rąk, uchwytu i specyfikacji momentu obrotowego, o których operator musi pamiętać, proces będzie przebiegał bez zmian. Dobre oprzyrządowanie do wkładek sprawia, że prawidłowa instalacja jest łatwa.
Jakość, identyfikowalność i wybór producenta samochodowych wkładek gwintowanych
W przypadku łącznika kosztującego kilka centów audyt dostawcy jest nieproporcjonalny do ceny i całkowicie proporcjonalny do ryzyka. Awaria płytki nie kończy się na wkładce. Zatrzymuje złącze, zespół, a czasem i pojazd.
Zacznij od możliwości wymiarowych, a nie samych certyfikatów. Poproś o badanie możliwości dotyczące wymiarów krytycznych, które w przypadku płytki zwykle oznaczają średnicę główną, średnicę podziałową, długość, a w przypadku typów samogwintujących geometrię rowka. Następnie zapytaj, w jaki sposób mierzone są te wymiary, z jaką częstotliwością i jakim miernikiem. Producent, który nie jest w stanie opisać swojej kontroli miernika, opisuje proces, który będzie dryfował.
Drugim pytaniem jest identyfikowalność materiałów. Numery wytopu, certyfikaty huty i powiązanie pomiędzy partią stali a gotową partią sprawiają, że wkładka z materiału eksploatacyjnego staje się elementem zapewniającym bezpieczeństwo. W przypadku gatunków stali nierdzewnej certyfikat wskazujący rzeczywisty gatunek 303, 304 lub 316 ma większe znaczenie niż etykieta na pudełku.
Wykończenie powierzchni to trzecie pytanie, które jest najczęściej pomijane. Grubość poszycia, przyczepność i obecność ubytku kruchości wodorowej po powlekaniu mają znaczenie w przypadku łącznika ze stali o wysokiej wytrzymałości. W przypadku płytek głównymi problemami są kontrola grubości, która wpływa na dopasowanie gwintu, oraz równomierne pokrycie wewnątrz cewki lub szczeliny, co wpływa na trwałość korozyjną.
Czwarte pytanie to pojemność i ciągłość. Duże i stabilne relacje w zakresie dostaw mają większe znaczenie niż niska pierwsza oferta, ponieważ zmiany inżynieryjne, ograniczenia wydajności i zakłócenia w transporcie to zdarzenia, które faktycznie wstrzymują produkcję. Łatwiej planować partnera z własnym zakładem, własnym parkiem maszynowym i udokumentowaną historią produkcji niż handlarzem z dobrą ceną.
Po piąte, spójrz na szerokość asortymentu. Dostawca, który może zaoferować tę samą rodzinę gwintów ze stali węglowej, stali ocynkowanej i stali nierdzewnej, a także pasujące gwintowniki, zabieraki i narzędzia do ekstrakcji, zmniejsza liczbę dostawców, których trzeba zakwalifikować. Taka konsolidacja oszczędza czas inżynierii, a czas inżynierii jest najrzadszym zasobem w większości projektów. Więcej informacji na temat firmy stojącej za tą ofertą można znaleźć na naszej stronie strona profilu firmy .
Scenariusze zastosowań: silnik, skrzynia biegów, podwozie i skrzynie EV
Ta sama wkładka zachowuje się inaczej w zależności od miejsca jej osadzenia. Kilka scenariuszy powtarza się w prawie każdym programie pojazdów, a logika wyboru różni się na tyle, że warto je rozdzielić.
Silnik i skrzynia biegówDominują obudowy, pokrywy i pokrywy łożysk z odlewanego ciśnieniowo aluminium. Cykle termiczne są stałe, występuje mgła olejowa, a złącze często musi przetrwać cały okres eksploatacji pojazdu bez konieczności ponownego dokręcania. Powszechne są tutaj wkładki gwintowe z drutu z funkcją blokowania i wkładki blokujące na klucz. Priorytety: retencja po wibracjach, stabilne obciążenie zacisku w temperaturze 120 stopni C i wyższej oraz odporność na korozję zgodna z ekspozycją na olej i chłodziwo. | Podwozie i konstrukcja nadwoziaPołączenia z materiałów mieszanych, wysokie ryzyko galwaniczne i narażenie na sól drogową. Wkładki samogwintujące występują w aluminiowych ramach pomocniczych oraz w konstrukcjach kompozytowych lub cienkościennych, natomiast wkładki z trzema otworami służą do paneli zbyt cienkich, aby można je było gwintować. Priorytety: odporność na korozję, kompatybilność galwaniczna z pasującym elementem złącznym i powtarzalny otwór prowadzący na linii o dużej objętości. |
Półki i obudowy akumulatorów EVDuże konstrukcje aluminiowe z wieloma punktami gwintowanymi, rygorystycznymi wymaganiami dotyczącymi uszczelnień i niską tolerancją na luźne zanieczyszczenia. Wkładki gwintowane i nakrętki konwersyjne pozwalają, aby pojedynczy odlew aluminiowy mógł pomieścić kilka standardów elementów złącznych. Priorytety: absolutna wolność od luźnych wiórów i połamanych trzpieni, stały moment obrotowy podczas montażu w setkach punktów oraz czysta dokumentacja procesu. | Kolej i przemysł lotniczyWysokaer safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Priorytety: udokumentowana identyfikowalność, powtarzalna wydajność wyciągania i udokumentowana procedura naprawy, która sprawdza się w terenie. |
We wszystkich czterech scenariuszach obowiązuje jeden wzór. Wkładka nigdy nie jest wybierana osobno. Jest on wybierany wraz z łącznikiem, procesem wiercenia i narzędziem montażowym, a decyzja jest potwierdzana poprzez test wyciągania na rzeczywistym materiale produkcyjnym, a nie na zwykłym pręcie testowym.
Naprawa i konserwacja: Zdjęte gwinty i korki spustowe
Nie każda wkładka trafia do nowej części. Znaczna część popytu pochodzi z napraw, a naprawa rządzi się swoimi prawami. Dwie najczęstsze prace to odsłonięty gwint w miękkim odlewie i uszkodzony otwór spustowy lub wlewowy.
W przypadku pozbawionej nici sekwencja jest prosta, ale bezlitosna. Zmierz pozostały otwór, wywierć określony naddatek, gwintuj odpowiednim gwintownikiem STI i zainstaluj płytkę na określonej głębokości, zwykle nieco poniżej powierzchni. Pominięcie etapu pomiaru jest częstą przyczyną niepowodzenia naprawy w ciągu miesiąca. Jeśli otwór był już raz naprawiany, druga cewka w tym samym miejscu może nie być odpowiednia i lepszym rozwiązaniem będzie wkładka blokująca na klucz lub nakrętka przejściowa. Odlewy aluminiowe są najczęstszym żywicielem i znajduje się w tym przydatnym omówieniu zachowania płytek podczas napraw aluminium artykuł techniczny na temat naprawy gwintów w aluminium .
Otwory spustowe i napełniające stanowią inny problem. Awarią jest zwykle nieszczelna lub uszkodzona wtyczka, a nie zdarty gwint, a sposób naprawy zależy od tego, czy złącze jest gwintem prostym uszczelnionym podkładką, czy gwintem stożkowym uszczelnionym przez wcisk. Prosty grzyb opiera się na powierzchni uszczelki i kontrolowanym momencie obrotowym, więc nadmierne dokręcenie powoduje uszkodzenie powierzchni uszczelniającej, a nie poprawę uszczelnienia. Korek stożkowy opiera się na połączeniu gwintu, dlatego liczba zwojów ma znaczenie i nie należy go ponownie używać w nieskończoność. Właściwa zasada uszczelnienia jest ważniejsza niż klasa materiału, chociaż korek ze stali nierdzewnej 316 jest rozsądnym wyborem w przypadku, gdy port jest narażony na opryskiwanie dróg lub zmywanie.
W przypadku floty i prac przy użyciu ciężkiego sprzętu obie naprawy są zwykle wykonywane z podzespołem na miejscu, co oznacza, że dostęp jest ograniczony, a utrzymanie czystości trudne. Jest to argument za stosowaniem wkładek bezsczepnych w zestawach naprawczych, ponieważ nie ma trzpienia, który można by złamać i odzyskać.
Karty konfiguracyjne: dopasowanie stylu płytki do posiadanego występu
Kiedy dwa projekty wyglądają równie dobrze na papierze, rozstrzygającym rozstrzygnięciem jest zazwyczaj geometria dodania. Cztery poniższe konfiguracje obejmują większość decyzji dotyczących przeglądu prawdziwego rysunku.
Gruba piasta, miękki materiał
Wkładka z gwintem drucianym w gwintowanym otworze STI. Najlepsza równowaga wytrzymałości na wyciąganie, małych rozmiarów instalacji i łatwości napraw. Jeśli złącze wykazuje wibracje, należy zastosować wariant blokujący.
Cienka ściana, jedna operacja
Wkładka samogwintująca. Nacina własny gwint w kontrolowanym otworze prowadzącym i nie wymaga oddzielnego etapu gwintowania. Tolerancja otworu pilotowego jest krytycznym punktem kontrolnym.
Wysokie wibracje, twardy materiał
Wkładka zamykająca na klucz. Klucze mechanicznie blokują korpus w materiale macierzystym i eliminują jakąkolwiek zależność od tarcia gwintu. Większa koperta, większa niezawodność.
Panel zbyt cienki, aby go dotknąć
Wkładka gwintowana z trzema otworami, mocowana za pomocą śrub, nitów lub kołków. Przenosi obciążenie na kołnierz, a nie na grubość blachy i wymaga dostępu za panelem.
Wspólne przeczytanie tych czterech kart daje proste drzewo decyzyjne. Jeśli jest wystarczająca ilość materiału na otwór gwintowany i połączenie ma znaczenie, użyj wkładki z gwintem drucianym. Jeśli nie ma wystarczającej ilości materiału lub proces musi być jednoetapowy, należy zastosować wkładkę samogwintującą. Jeśli połączenie ma kluczowe znaczenie dla bezpieczeństwa i występują silne wibracje, należy zastosować wkładkę blokującą na klucz. Jeśli w ogóle nie ma grubości, użyj wkładki z trzema otworami. Wszystko inne, włączając nakrętki konwersyjne i korki gwintowane, rozwiązuje inny problem: dostosowanie standardu gwintu lub uszczelnienie portu.
Koszt, czas realizacji i zaopatrzenie w samochodowe wkładki gwintowane
Cena zakupu wkładki prawie nigdy nie jest największą liczbą przy podejmowaniu decyzji. Liczy się całkowity koszt działającego złącza, który obejmuje oprzyrządowanie, kontrolę procesu, poziom złomowania i koszt przestoju linii.
Trzy czynniki kosztowe zwykle znajdują się powyżej ceny jednostkowej. Pierwszą z nich jest jakość otworu prowadzącego lub gwintownika STI. Tani gwintownik, który dryfuje, wytwarza otwory niezgodne ze specyfikacją, a otwory niezgodne ze specyfikacją powodują skoki momentu obrotowego podczas instalacji, poprawki i złom. Modernizacja kranu często kosztuje mniej niż modernizacja wkładki. Drugi to narzędzia instalacyjne. Sterownik wymagający dwóch rąk spowalnia linię i zwiększa ryzyko nieprawidłowej instalacji. Trzecia to różnorodność częściowa. Każdy dodatkowy rozmiar płytek dostępny w zakładzie zwiększa zapasy, ryzyko starzenia się i błędy w kompletacji. Konsolidacja do niewielkiej liczby rozmiarów gwintów z dostawcą, który może obejmować odmiany ze stali węglowej, stali ocynkowanej i stali nierdzewnej o tym samym rozmiarze, zmniejsza ogon wolnoobrotowego materiału.
Jeśli chodzi o czas realizacji, pytania, które warto zadać, dotyczą bufora, a nie średnich. Jaki jest standardowy czas realizacji produkcji, jaka jest minimalna ilość zamówienia i jaki istnieje bufor dla wielkości zużywanych tygodniowo? Dostawca, który może utrzymać stałe zapasy szybko zmieniających się rozmiarów, jest bardziej wartościowy niż ten, który oferuje trzy dni krócej w przypadku rozmiaru zamawianego dwa razy w roku.
W przypadku kupujących współpracujących z międzynarodowym hurtownikiem lub dystrybutorem ta sama logika obowiązuje o jeden poziom wyżej. Zdolność dystrybutora do śledzenia partii zgodnie z certyfikatem huty zależy od dokumentacji producenta. Dlatego warto poznać fabrykę stojącą za daną częścią, a nie tylko podmiot wystawiający fakturę. Spójność w przypadku dużych miesięcznych wolumenów, udokumentowana procedura inspekcji i stabilny park maszynowy to cechy, które zapewniają cichą linię dostaw.
Często zadawane pytania dotyczące samochodowych wkładek gwintowanych
To pytania, które pojawiają się najczęściej podczas przeglądów projektów, spotkań jakościowych i wczesnych rozmów z dostawcami. Każda odpowiedź jest krótka i praktyczna i każda zakłada, że pracujesz z prawdziwym rysunkiem i prawdziwym procesem produkcyjnym.
Z jakiego materiału są zwykle wykonane samochodowe wkładki gwintowe?Najpopularniejsza jest stal węglowa z powłoką na bazie cynku, a następnie stal nierdzewna 303, 304 i 316. Stal węglowa zapewnia wyższą twardość i wytrzymałość przy niższych kosztach, podczas gdy stal nierdzewną wybiera się ze względu na odporność na korozję. Właściwa odpowiedź zależy od środowiska i materiału śruby. |
Czy powinienem używać wkładki z gwintem drucianym czy wkładki samogwintującej?Użyj wkładki z gwintem drucianym, jeśli występ jest wystarczająco gruby, aby pomieścić gwintowany otwór, a połączenie wymaga maksymalnej wytrzymałości na wyciąganie przy małej przestrzeni montażowej. Wkładki samogwintującej należy używać, gdy materiał jest miękki, ścianka jest cienka, a proces powinien być jednoetapowy. W obu przypadkach kluczowa jest kontrola otworu prowadzącego. |
Jakiego rozmiaru otworu prowadzącego potrzebuję do płytki samogwintującej?Jest on zależny od materiału i rozmiaru i zwykle podawany jest w zakresie około plus/minus 0,05 mm w przypadku małych rozmiarów metrycznych. Nigdy tego nie oceniaj. Poproś producenta płytki o zalecany otwór pod kątem konkretnego materiału i twardości, a następnie sprawdź go, sprawdzając moment wyrywania i montażu na odlewie produkcyjnym. |
Czy samochodowe wkładki gwintowe sprawdzają się w aluminiowych blokach silnika?Tak, i jest to jedno z ich najczęstszych zastosowań. Aluminium jest miękkie w stosunku do stali, dlatego słabym punktem jest bezpośredni gwint w odlewie. Wkładka przenosi gwint nośny do stali lub stali nierdzewnej i rozkłada obciążenie na większą długość połączenia, co zwiększa opór wyciągania znacznie powyżej gołego gwintowanego otworu. |
Jak zapobiec cofaniu się płytki pod wpływem wibracji?Działają trzy podejścia. Użyj wkładki gwintowanej z drutu blokującego, która chwyta śrubę, użyj wkładki blokującej na klucz, która jest mechanicznie zablokowana w materiale macierzystym, lub popraw konstrukcję złącza, aby śruba utrzymywała obciążenie zacisku. Losowe testy wibracyjne z pomiarem utraty momentu obrotowego to jedyny niezawodny sposób na potwierdzenie wyboru. |
Czy wkład ze stali nierdzewnej jest słabszy od wkładu ze stali węglowej?W tym samym rozmiarze i stanie stal austenityczna ma niższą twardość i nie może być hartowana na wskroś, więc jej siła wyciągania na jednostkę objętości jest ogólnie niższa. Praktyczna różnica jest często niewielka w porównaniu z wpływem jakości otworu i długości zazębienia. Wybierz stal nierdzewną ze względu na korozję, a nie na wytrzymałość. |
Czy mogę ręcznie zamontować samochodowe wkładki gwintowe?Tak, w przypadku jednorazowej naprawy, przy użyciu odpowiedniego klucza i klucza dynamometrycznego. Do produkcji nie. Montaż ręczny powoduje różnice w głębokości, wyrównaniu i momencie obrotowym, a to właśnie ta zmiana powoduje awarie płytki. Instalacja produkcyjna powinna wykorzystywać sterowany sterownik z monitorowanym momentem obrotowym. |
Co powinienem sprawdzić podczas kontroli pierwszego artykułu wkładki?Sprawdź średnicę główną i podziałową, długość, geometrię rowka lub wpustu, jeśli ma to zastosowanie, grubość powłoki i certyfikat materiałowy. Następnie sprawdź moment montażowy i wyciągnięcie na odlewie produkcyjnym. Sama kontrola wymiarowa nie wykryje niedopasowania pomiędzy płytką a materiałem macierzystym. |
Jak głęboko należy zainstalować wkładkę?Zwykle spłukuje się nieco poniżej powierzchni, zgodnie z instrukcją producenta. Głębokość wpływa zarówno na położenie zainstalowanego gwintu, jak i na rozkład obciążenia. Zbyt płytkie zmniejsza zaangażowanie i wyciągnięcie; zbyt głęboko może kolidować z łącznikiem lub spowodować, że wkładka będzie wystawać w powierzchnię uszczelniającą. |
Czy ten sam dostawca może dostarczyć wkładki, krany i narzędzia instalacyjne?Jest to korzystne. Jedno źródło płytek, gwintowników, wkrętaków i narzędzi do ekstrakcji zmniejsza liczbę zmiennych w przypadku słabszej wydajności złącza i eliminuje sytuację, w której dostawca płytek i dostawca narzędzi zwracają się do siebie podczas kontroli jakości. |
Gdzie iść dalej
Jeśli jesteś na etapie wyboru rodziny, najszybszą ścieżką jest opisanie złącza w czterech wierszach: materiał macierzysty i twardość, rozmiar gwintu, dostępna grubość ścianki oraz to, czy złącze podlega wibracjom lub cyklicznym zmianom temperaturowym. Z tych czterech linii rodzina zawęża się do jednego lub dwóch kandydatów, a pozostała praca to próba wyciągnięcia na castingu produkcyjnym.
Jeśli jesteś na etapie zaopatrzenia, pytania zawarte w tym artykule odnoszą się bezpośrednio do kwestionariusza dostawcy. Zapytaj o możliwości wymiarowe, identyfikowalność materiałów, kontrolę powłoki, monitorowanie momentu obrotowego podczas montażu i politykę magazynową w przypadku szybko rotujących rozmiarów. Odpowiedzi odróżnią producenta, który może obsługiwać długi program, od tego, który może jedynie zrealizować zamówienie.
W następnej kolejności warto otworzyć dwa zasoby na tej stronie. The profil firmy i fabryki obejmuje bazę produkcyjną, park maszynowy i podejście do jakości leżące u podstaw gamy produktów złączy gwintowych. Stamtąd sekcje produktów są zorganizowane według rodzin, dzięki czemu można przejść bezpośrednio od wkładki z gwintem drutowym do narzędzia montażowego lub od wkładki samogwintującej do odpowiedniego gwintownika, bez opuszczania tego samego łańcucha dostaw.
 Wkładka gwintowana samogwintująca ze stali nierdzewnej Wkładki gwintowe samogwintujące ze stali nierdzewnej to elementy złączne przeznaczone do wzmacniania połączeń gwintowych. W odróżnieniu od standardowych wkładów, wykonane są ze stali nierdzewnej, co zapewnia... Zobacz produkt →
W przypadku zespołów planujących nowy program praktycznym kolejnym krokiem jest pobranie zestawu próbnego: po jednym rozmiarze w każdej z dwóch lub trzech proponowanych rodzin plus pasujące narzędzia, przetestowane na własnym odlewie. Test ten kosztuje kilka dni i wymaga niewielkiej ilości materiału, a ponadto usuwa prawie całą niepewność, która przede wszystkim sprawia, że wybór płytki wydaje się trudny.