


Rysunek ląduje na stole maszynisty. W objaśnieniu jest napisane „stal nierdzewna 303” w przypadku małego gwintowanego korka spustowego oleju i zestawu wkładek samogwintujących. Nikt nie pyta, czy dana część będzie wystarczająco wytrzymała, ponieważ siła nigdy nie była powodem wyboru gatunku. Część została wybrana, ponieważ maszyna śrubowa musi przekręcić tysiące śrub na zmianę z wiórami, które łatwo się łamią, a także dlatego, że gotowy element musi jeszcze przetrwać lata wilgoci, mgły drogowej i wilgoci w warsztacie. Ten kompromis jest dokładnie tym, co opisują właściwości stali nierdzewnej 303: gatunek austenityczny zaprojektowany przede wszystkim z myślą o obróbce skrawaniem, a następnie o odporności na korozję.
Krótka wersja, przed szczegółem: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) to austenityczna stal nierdzewna chromowo-niklowa typu 18/8 z dodatkiem od 0,15 do 0,35% siarki celowo dodaną w celu łamania wiórów. Nie można go utwardzać poprzez obróbkę cieplną, w stanie wyżarzonym jest zasadniczo niemagnetyczny, jego wytrzymałość na rozciąganie po wyżarzeniu mieści się w przedziale od 500 do 700 MPa, a ogólna odporność na korozję wynosi blisko 304. Jedynym obszarem, w którym wyraźnie pozostaje w tyle, jest odporność na wżery chlorkowe, ponieważ te same wtrącenia siarczku manganu, które sprawiają, że jest tak piękna w maszynie, są również pierwszą rzeczą, która rozpuszcza się w agresywnym środowisku.
W tym artykule omówiono skład, dane mechaniczne i fizyczne, obrabialność, zachowanie korozyjne, ograniczenia cieplne i spawalnicze, logikę wyboru i kontrole zaopatrzenia, które kryją się za tą krótką odpowiedzią. Jest napisany dla inżynierów, nabywców i pracowników ds. jakości, którzy muszą uzasadnić wybór materiału na rysunku lub zamówieniu, a nie w podręczniku.
Kluczowy wniosek: stal nierdzewna 303 to gatunek austenitu swobodnego, który zamienia odporność na wżery chlorkowe na jedną z najwyższych prędkości obróbki dowolnej stali nierdzewnej, dlatego dominuje w częściach obrabianych śrubowo, takich jak wkładki gwintowe, adaptery i korki spustowe.
Właściwości materiału ze stali nierdzewnej 303 w skrócie
Przed drążeniem poszczególnych wartości warto zobaczyć cały stopień w jednym widoku. Poniższa tabela podsumowuje główne właściwości stali nierdzewnej 303, które pojawiają się w większości certyfikatów materiałów i arkuszy danych, wraz z praktycznymi konsekwencjami każdego z nich w hali produkcyjnej.
| Własność | Typowa wartość | Co to oznacza dla komponentu gwintowanego |
|---|---|---|
| Rodzina klasowa | Austenityczny, chromowo-niklowy | Nieutwardzalny poprzez obróbkę cieplną; siła pochodzi z pracy na zimno |
| Oznaczenie UNS/EN | S30300 / 1.4305 | Wymienne w większości rysunków z AISI 303 i X8CrNiS18-9 |
| Wytrzymałość na rozciąganie (wyżarzane) | 500 do 700 MPa | Odpowiedni do wkładek i kołków obciążonych ścinaniem i ściskaniem |
| granica plastyczności 0,2% (wyżarzana) | 190 do 260 MPa | Niska wydajność powoduje potrzebę dużego zaangażowania gwintu |
| Wydłużenie | 35 do 50 procent | Dobra ciągliwość, dzięki czemu gwinty toczą się i odkształcają, a nie pękają |
| Twardość (wyżarzana) | 160 do 200 HB | Możliwość obróbki standardowymi narzędziami węglikowymi przy dużej prędkości powierzchniowej |
| Względna skrawalność | Około 78 procent witaminy B1112 | Mniej więcej 1,7 razy szybsze cięcie niż 304 |
| Zachowanie magnetyczne | Zasadniczo niemagnetyczny po wyżarzaniu | Lekki magnetyzm po obróbce na zimno lub walcowaniu gwintów |
| Odporność na wżery chlorkowe | Niższa niż 304 i znacznie niższa niż 316 | Unikaj narażenia na działanie czynników morskich, chemicznych i intensywnego odladzania |
Kluczowy wniosek: jeśli w specyfikacji jest napisane tylko „stal nierdzewna”, 303 i 304 nie są wymienne w środowisku chlorkowym, mimo że na półce wyglądają identycznie.
Skład chemiczny i oznaczenia gatunków
Stop 303 jest bezobsługową modyfikacją rodziny austenitycznych 18/8. Jego podstawowy skład chemiczny to zasadniczo 304 z kontrolowanymi dodatkami siarki lub selenu oraz nieco złagodzony limit węgla i fosforu, który odzwierciedla realia produkcji prętów na dużą skalę, a nie jakiekolwiek próby poprawy odporności na korozję.
| Elementu | Zasięg | Rola w klasie |
|---|---|---|
| Węgiel (C) | maks. 0,15 | Zakryty, aby ograniczyć tworzenie się węglika chromu wzdłuż granic ziaren |
| Krzem (Si) | 1,00 maks | Odtlenianie podczas topienia; poziomy pozostałości wpływają nieznacznie na skrawalność |
| Mangan (Mn) | 2,00 maks | Łączy się z siarką, tworząc wtrącenia siarczku manganu, które łamią wióry |
| Fosfor (P) | maks. 0,20 | Zasiłek wyższy niż 304; przyczynia się nieznacznie do łamliwości wiórów |
| Siarka (S) | 0,15 do 0,35 | Decydujący dodatek; tworzy wewnętrzne nacięcia, które skracają wióry |
| Chrom (Cr) | 17,0 do 19,0 | Tworzy pasywną warstwę tlenkową zapewniającą odporność na korozję |
| Nikiel (Ni) | 8,0 do 10,0 | Stabilizuje strukturę austenityczną oraz zapewnia ciągliwość i wytrzymałość |
| Molibden (Mo) | Maks. 0,60 (opcjonalnie) | Nie dodano celowo; nieobecność jest tym, co oddziela 303 od 316 |
Zawartość siarki jest najważniejszą liczbą w tej tabeli i jest również najczęściej błędnie określaną. Ciepło przy 0,15% siarki jest zauważalnie gorsze niż ciepło przy 0,30%, a mimo to oba są w pełni zgodne ze specyfikacją 303. W przypadku warsztatu śrubowego produkującego miliony małych płytek rocznie różnica ta przekłada się bezpośrednio na wymianę narzędzi, czas cyklu i ilość złomu.
Warianty selenu i miedzi
Na rysunkach regularnie pojawiają się dwa warianty, których nie należy traktować jako tożsamego z normą 303:
- 303Se (UNS S30323) - selen zastępuje siarkę jako dodatek automatowy. Kontrola wiórów jest dobra, a wykończenie powierzchni jest często lepsze, ale wskaźnik skrawalności jest nieco niższy niż w przypadku gatunku 303 zawierającego siarkę. Głównym powodem jego wyboru jest lepsza odkształcalność na gorąco i na zimno oraz nieco lepsza odporność na korozję, ponieważ wtrącenia selenu są mniej agresywnymi inicjatorami wżerów niż siarczki.
- 303Cu - wariant zawierający miedź, stosowany tam, gdzie wymagane jest ulepszone tłoczenie na zimno lub nieco lepsza odporność na korozję. Jest powszechny w materiałach złącznych i drucie do części formowanych na zimno.
- 303Sulf i rodzajowy 303 - oznaczenia handlowe, które zawsze należy powiązać z pisanym zakresem chemicznym i certyfikatem, gdyż samo "303" nie określa zawartości siarki, twardości ani stanu dostawy.
Odpowiedniki gatunków, o których warto wiedzieć przeglądając dokumentację importową, to AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 i GB/T Y1Cr18Ni9. W praktyce wszyscy dostawcy z Azji, Europy lub Ameryki Północnej będą podawać tę samą rodzinę produktów, ale format certyfikatu i zakres testów są różne, dlatego zamówienie zakupu musi określać, która norma obowiązuje.
Kluczowy wniosek: zawartość siarki pomiędzy 0,15 a 0,35 procent sprawia, że maszyna 303 działa dobrze, ale dokładny punkt w tym oknie jest zmienną zakupową, którą należy określić w przypadku pracy o dużej objętości.
Właściwości mechaniczne stali nierdzewnej 303
Dane mechaniczne dla 303 są zawsze zależne od stanu i to właśnie tam zdarza się najwięcej błędów w specyfikacji. Arkusz danych podany dla prętów wyżarzonych wygląda słabo w porównaniu z arkuszem danych podanym dla prętów ciągnionych na zimno tego samego gatunku i oba są prawidłowe. Powodem jest to, że 303 jest austenityczny i nie można go wzmocnić poprzez hartowanie lub odpuszczanie. Jedyną dostępną dźwignią jest praca na zimno, stosowana albo jako ciągnienie pręta przed obróbką, albo jako walcowanie gwintów i formowanie po niej.
| Własność | Wyżarzony pręt | Pręt ciągniony na zimno lub walcowany |
|---|---|---|
| Wytrzymałość na rozciąganie | 500 do 700 MPa | 690 do 860 MPa |
| granica plastyczności 0,2%. | 190 do 260 MPa | 450 do 700 MPa |
| Wydłużenie in 50 mm | 35 do 50 procent | 10 do 25 procent |
| Zmniejszenie powierzchni | Około 50 proc | Około 35 proc |
| Twardość | 160 do 200 HB | 230 do 320 HB |
| Moduł sprężystości | 193 do 200 GPa | 193 do 200 GPa |
| współczynnik Poissona | 0.30 | 0.30 |
Z tabeli tej wynikają dwie konsekwencje. Po pierwsze, stosunek granicy plastyczności do rozciągania wyżarzonego stali 303 jest niski, w przybliżeniu od 0,35 do 0,45, co oznacza, że materiał odkształca się zauważalnie przed pęknięciem. W przypadku wkładki gwintowej lub nakrętki konwersyjnej ta plastyczność jest pomocna: boki gwintu mogą raczej dopasowywać się do nieco niedoskonałego gwintu współpracującego, a nie pękać. Po drugie, ta sama plastyczność oznacza, że gwint można wyciągnąć z miękkiego materiału macierzystego na długo przed uszkodzeniem samej wkładki, zatem wytrzymałość materiału macierzystego i długość gwintu zazwyczaj decydują o połączeniu.
Siła kontra zaangażowanie, a nie sama siła
Częstym błędem w obudowach aluminiowych jest określenie mocniejszej płytki zamiast większego zazębienia. Jeśli wkładka ze stali nierdzewnej 303 zostanie zainstalowana w piastie z odlewanego ciśnieniowo aluminium z tylko czterema gwintami sprzęgającymi, aluminium zostanie ścinane jako pierwsze, niezależnie od gatunku płytki. Praktyczne zasady zaangażowania, które obowiązują w produkcji, to:
- W przypadku elementów rodzimych ze stali i żeliwa należy dążyć do średnicy co najmniej 1,0 do 1,5 średnicy nominalnej łączonego gwintu.
- W przypadku rodziców z aluminium i magnezu należy dążyć do średnicy 2,0-krotności nominalnej lub zastosować wkładkę zamykaną na klucz lub wkładkę z trzema otworami, zaprojektowaną w celu rozłożenia obciążenia.
- W przypadku tworzyw sztucznych i kompozytów obciążenie jest przenoszone przez klejoną lub formowaną wkładkę, a nie przez połączenie gwintu, a rola 303 ogranicza się do kształtu gwintu wewnętrznego.
- W przypadku występowania wibracji należy wybrać wkładkę drucianą blokującą śrubę lub łatkę blokującą, zamiast polegać wyłącznie na momencie obrotowym.
Wydajność zmęczeniowa opiera się na tej samej logice. Granica wytrzymałości wyżarzanego 303 przy zginaniu obrotowym jest znacznie niższa niż w przypadku pręta obrabianego na zimno, a w połączeniu gwintowym trwałość zmęczeniowa jest zdominowana przez karb na pierwszym sprzęganym gwincie. Walcowanie gwintu po obróbce pozostawia naprężenia ściskające u podstawy i znacznie poprawia trwałość zmęczeniową w porównaniu z skrawaniem, co jest jednym z powodów, dla których walcowanie gwintów pozostaje metodą domyślną w przypadku elementów złącznych ze stali nierdzewnej o dużej objętości.
Kluczowy wniosek: 303 nie może być poddawany obróbce cieplnej, więc wszelkie wymagania dotyczące wytrzymałości powyżej około 700 MPa muszą zostać spełnione poprzez określenie stanu hartowanego na zimno i zaakceptowanie niższej ciągliwości.
Właściwości fizyczne i termiczne stali nierdzewnej 303
Dane fizyczne mają większe znaczenie, niż spodziewa się większość projektantów, szczególnie w przypadku złożeń, w których występują zmiany temperatury. Wkładka ze stali nierdzewnej w aluminiowej obudowie rozszerza się z inną szybkością niż metal macierzysty, a wynikająca z tego zmiana napięcia wstępnego często powoduje poluzowanie połączenia, a nie same wibracje.
| Własność | Typowa wartość | Implikacje projektowe |
|---|---|---|
| Gęstość | 7,9 g/cm3 | Masa elementu jest zbliżona do stali węglowej przy tej samej geometrii |
| Zakres topnienia | 1400 do 1420°C | Znacznie powyżej jakiejkolwiek temperatury stosowanej w branży motoryzacyjnej lub lotniczej |
| Ciepło właściwe | Około 500 J/kg·K | Wolno się nagrzewa i wolno chłodzi w porównaniu z aluminium |
| Przewodność cieplna w temperaturze 100°C | Około 16,2 W/m·K | Słabe odprowadzanie ciepła, dlatego podczas obróbki należy zapewnić przepływ chłodziwa |
| Rezystywność elektryczna | Około 0,72 mikroomomierza | Nie jest to materiał z wyboru na ścieżki przewodzące |
| Rozszerzalność cieplna, 20 do 100°C | Około 17,3 x 10⁻⁶ na K | Niższe niż aluminium, około 23, które zmienia napięcie wstępne, gdy jest gorące |
| Względna przenikalność magnetyczna | Około 1,02 po wyżarzaniu, do około 3 po obróbce na zimno | Sprawdź wymagania dotyczące magnetyzmu w stosunku do rzeczywistego temperamentu |
| Moduł sprężystości | 193 do 200 GPa | Sztywniejszy niż aluminium, więc podział obciążenia sprzyja wkładce |
Na osobną uwagę zasługuje zachowanie magnetyczne. Wielu klientów odrzuca część ze stali nierdzewnej, ponieważ przyczepia się do niej magnes. W 303 słabe przyciąganie jest normalne i oczekiwane po ciągnieniu na zimno, walcowaniu gwintów lub ciężkiej obróbce, ponieważ te operacje częściowo przekształcają austenit w martenzyt. Całkowicie wyżarzona, odprężona część 303 będzie wykazywać przepuszczalność bliską 1,02, podczas gdy część mocno formowana na zimno może wykazywać kilkakrotnie tę wartość. Jeśli specyfikacja wymaga zachowania niemagnetycznego, wymaganie musi odnosić się do stanu gotowego, a nie surowca.
Wartość rozszerzalności cieplnej wyjaśnia również praktyczny problem pola. Gdy w aluminiowej obudowie zamontowany jest korek ze stali nierdzewnej i całość się nagrzewa, aluminium rośnie szybciej. Jeśli świeca została dokręcona momentem odpowiadającym obudowie stalowej, napięcie wstępne może spaść, a złącze może przeciekać. W zastosowaniach wysokotemperaturowych nieco wyższy początkowy moment obrotowy, podkładka uszczelniająca o kontrolowanym ściskaniu lub uszczelniacz do gwintów dostosowany do danego zakresu temperatur zwykle rozwiązuje problem bardziej niezawodnie niż gatunki przełączające.
Kluczowy wniosek: lekki magnetyzm w gotowej części 303 jest normalny i nie oznacza niewłaściwej jakości; zamiast tego sprawdź wymagania dotyczące przepuszczalności w odniesieniu do warunków pracy na zimno.
Skrawalność: właściwość, która sprzedaje 303
Skrawalność jest zwykle podawana jako wskaźnik, gdzie automatowa stal węglowa B1112 jest ustawiona na 100 procent. Indeks nie jest stałą laboratoryjną; jest to konwencja branżowa, która odzwierciedla osiągalną prędkość skrawania przy rozsądnej trwałości narzędzia. Nadal odpowiada na pytanie, które zadaje sobie każdy planista produkcji, a mianowicie, ile części na godzinę da dany gatunek, zanim zużycie narzędzia wymusi zmianę. Na wskaźnik gatunku stali nierdzewnej wpływają trzy czynniki: skład chemiczny wtrąceń, szybkość utwardzania przez zgniot osnowy austenitycznej i przewodność cieplna, która określa, ile ciepła musi pochłonąć narzędzie. Wtrącenia siarczku manganu w 303 działają jak wewnętrzne czynniki zwiększające naprężenia, więc wiór pęka na krótkie segmenty, zamiast tworzyć wokół narzędzia długie, splątane ptasie gniazdo. To pojedyncze zachowanie pozwala na wyższe prędkości powierzchniowe, większe posuwy i mniejszą interwencję operatora. Poniższy wykres umieszcza 303 obok innych popularnych ocen korzystających z tego samego indeksu.
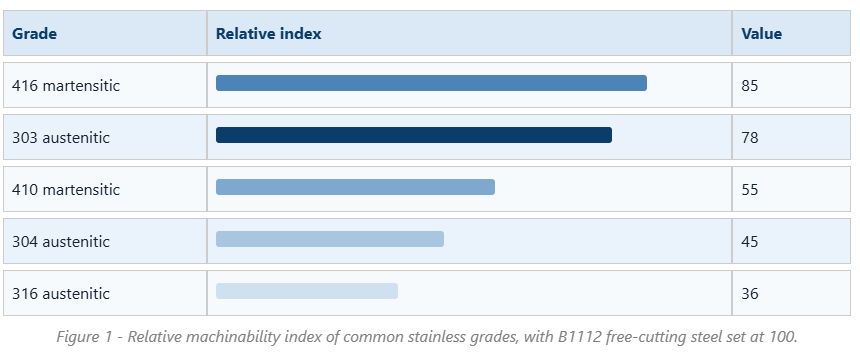
Różnica między liczbami 303 i 304 jest najbardziej znaczącym komercyjnie faktem w tym artykule. Przy indeksie 78 w stosunku do 45, 303 szybciej usuwa materiał, generuje krótsze wióry i powoduje znacznie mniej wymian narzędzi na zmianę. Na wielowrzecionowej maszynie śrubowej obsługującej małe części różnica ta często decyduje o opłacalności pracy. Wyjaśnia również, dlaczego prawie każdy mały element z gwintem ze stali nierdzewnej dostępny na rynku, od półfabrykatów wkładek drutowych po korki spustowe, jest domyślnie wyceniany w kategorii 303, chyba że klient poprosi o coś innego.
Przewaga nie jest nieograniczona i wiąże się z realnymi karami. Wtrącenia siarczkowe zmniejszają odporność na korozję, jak omówiono później, a także sprawiają, że materiał jest mniej odpowiedni do spawania, ponieważ siarka sprzyja pękaniu na gorąco. Wykończenie powierzchni może być doskonałe, ale jeśli po obróbce mechanicznej nastąpi pasywacyjna obróbka kwasem, wtrącenia mogą pozostawić mikroskopijne wgłębienia, które w powiększeniu wyglądają jak defekty. Zużycie narzędzia jest lepsze niż w przypadku stali 304, ale wciąż dalekie od stali węglowej, dlatego zwykle wybiera się gatunki węglików z ciągliwym podłożem i powłoką PVD. Ciśnienie chłodziwa ma znaczenie, ponieważ 303 słabo przewodzi ciepło; wysokociśnieniowe chłodziwo dostarczane przez narzędzie utrzymuje krawędź skrawającą poniżej temperatury, w której zaczyna się tworzyć narost.
Typowe parametry początkowe dla toczenia wyżarzonego 303 z powlekanym węglikiem to prędkość powierzchniowa około 150 do 200 metrów na minutę i posuw od 0,10 do 0,25 milimetra na obrót, przy czym dokładne wartości są dostosowane do głębokości skrawania i sztywności. Narzędzia ze stali szybkotnącej są nadal używane do gwintowania o małych średnicach i narzędzi formujących, ale przy znacznie niższych prędkościach, zwykle od 25 do 40 metrów na minutę. Gwintowanie to operacja, w przypadku której 303 zyskuje swoją reputację, ponieważ krótkie wióry znacznie łatwiej oczyszczają rowki niż włókniste wióry produkowane przez 304, co drastycznie zmniejsza pękanie gwintownika w otworach nieprzelotowych.
Kolejną praktyczną kwestią jest spójność. Ponieważ zakres siarki jest szeroki, dwa ciepła zgodnego 303 mogą zachowywać się inaczej. Zakład wykonujący zlecenia na dużą skalę powinien poprosić hutę lub producenta podzespołów o utrzymanie dodatku wolnego od obróbki w górnej połowie zakresu, jeśli czas cyklu i trwałość narzędzia są krytyczne. Tam, gdzie większe znaczenie ma wykończenie powierzchni lub odkształcalność, lepszym rozwiązaniem będzie wariant zawierający niższą zawartość siarki lub selenu.
Wreszcie, skrawalność to nie tylko szybkość. Chodzi także o koszty złomu, gratowania i kontroli. Gatunki automatowe wytwarzają mniejsze zadziory, części stabilne wymiarowo i bardziej przewidywalną kontrolę gwintu, co zmniejsza liczbę części odrzuconych podczas kontroli końcowej. W przypadku części z kilkoma gwintami, otworem poprzecznym i powierzchnią uszczelniającą te wtórne oszczędności mogą przewyższać oszczędności w czasie cyklu.
Warto pamiętać, że indeks na wykresie zakłada określony zestaw warunków odniesienia, najczęściej toczenie jednopunktowe z narzędziami węglikowymi i stałe kryterium trwałości narzędzia. Zmiana operacji nieznacznie zmienia ranking. Na przykład wiercenie jest bardziej wrażliwe na odprowadzanie wiórów niż toczenie, więc względna przewaga 303 nad 304 jest jeszcze większa w przypadku wiercenia i gwintowania głębokich otworów, niż sugeruje sam indeks.
Kluczowy wniosek: Stal 303 istnieje ze względu na wskaźnik skrawności wynoszący około 78, a każda decyzja o przejściu na stal 304 lub 316 ze względu na korozję powinna być uwzględniona w kosztach wydłużenia czasu cyklu o 40 procent lub więcej.
Odporność na korozję stali nierdzewnej 303
W czystej wiejskiej atmosferze i w pomieszczeniach zamkniętych 303 sprawdza się blisko 304 i utrzymuje jasną powierzchnię przez lata. Dopuszczalna jest słodka woda, łagodne detergenty, wiele środowisk mających kontakt z żywnością, w których nie występuje duża zawartość chlorków, a także większość warunków pod maską pojazdu, w których sporadycznie występuje wilgoć. Problemy zaczynają się, gdy chlorki są obecne w znaczącym stężeniu.
Mechanizm jest prosty. Wtrącenia siarczku manganu przerywają pasywną warstwę tlenku chromu. W obecności jonów chlorkowych wtrącenia te preferencyjnie rozpuszczają się, tworząc mikroszczeliny, w których lokalna chemia staje się kwaśna i pozbawiona tlenu. Po zainicjowaniu wgłębienia rozprzestrzenia się ono, ponieważ wnętrze wgłębienia staje się anodą, a otaczająca powierzchnia działa jak duża katoda. Z tego powodu część 303 może wyglądać nieskazitelnie przez dwa lata w zakładzie położonym w głębi lądu, a następnie w ciągu kilku miesięcy mogą pojawić się wżery, jeśli ta sama część zostanie zamontowana w pobliżu wybrzeża lub wystawiona na działanie soli odladzającej.
Odporność na wżery często porównuje się za pomocą równoważnej liczby odporności na wżery, obliczonej na podstawie zawartości chromu, molibdenu i azotu. W przypadku 303 nie ma celowo molibdenu ani azotu, więc wartość mieści się w przedziale od 17 do 19, podobnie jak w przypadku 304, ale ze znacznie większą gęstością miejsc inicjacji. Klasa 316 dodaje molibden i osiąga mniej więcej 24 do 26, dlatego pozostaje domyślną klasą dla zastosowań morskich i chemicznych.
| Czynnik | 303 | 304 | 316 |
|---|---|---|---|
| Odpowiednik odporności na wżery | Około 17-19 | Około 18-19 | Około 24-26 |
| Miejsca inicjacji jam | Wysoka, z wtrąceń siarczkowych | Niski | Bardzo niski |
| Względna skrawalność | Około 78 | Około 45 | Około 36 |
| Ekspozycja morska lub przybrzeżna | Niezalecane | Ograniczona | Zalecane |
| Spawalność | Niskie ryzyko pęknięć na gorąco | Dobrze | Dobrze |
| Typowe zastosowanie części gwintowanych | Wkładki, adaptery, korki spustowe | Ogólne elementy złączne i wkładki | Armatura morska i procesowa |
Jest jedno łagodzenie, o którym warto wiedzieć. Pasywacja w kwasie cytrynowym lub azotowym po obróbce usuwa wolne żelazo i zanieczyszczenia powierzchni, a także nieznacznie poprawia wydajność 303 poprzez czyszczenie najbardziej zewnętrznych wtrąceń. Nie zmienia to składu chemicznego masy i nie uratuje części używanej w środowisku bogatym w chlorki. Elektropolerowanie idzie o krok dalej, usuwając całkowicie cienką warstwę powierzchniową, co poprawia wygląd i odporność na inicjację, ale ponownie korzyści ograniczają się do skóry.
W przypadku korków spustowych i innych elementów uszczelniających środowisko jest zwykle mniej agresywne, niż się wydaje. Olej silnikowy, płyn przekładniowy i płyn chłodzący zazwyczaj nie zawierają chlorków, a korek widzi wnętrze miski olejowej, a nie strefę rozbryzgową. Właśnie dlatego korki olejowe ze stali nierdzewnej 303/304/316 są powszechnie oferowane jako rodzina, co pozwala kupującemu dopasować klasę do ekspozycji, zamiast wybierać najdroższą opcję.
Rozsądną zasadą wyboru jest użycie 303, gdy część jest obrabiana w dużych ilościach, a środowisko jest łagodne, przejście na 304, gdzie możliwa jest pewna ekspozycja na chlorki i umiarkowana korozja, i przejście na 316, gdzie część będzie miała kontakt z solą, powietrzem morskim lub chemikaliami procesowymi. Idąc inną drogą, wybierając 316 do zastosowań suchych w pomieszczeniach, zwiększa się koszt bez wymiernych korzyści.
Kluczowy wniosek: 303 to dobry wybór do zastosowań w pomieszczeniach zamkniętych, zaolejonych i lekko wilgotnych, ale nigdy nie należy go stosować w środowiskach przybrzeżnych, morskich lub bogatych w chlorki, gdzie wżery inicjują się w miejscu wtrąceń siarczków.
Odporność na ciepło, obróbka cieplna i zachowanie podczas spawania
W arkuszach danych powszechnie podaje się, że 303 jest odporny na utlenianie przy okresowym narażeniu na temperaturę do około 760 ° C i podczas pracy ciągłej do około 870 ° C. Liczby te opisują tworzenie się kamienia tlenkowego, a nie przydatność strukturalną. Dodatek siarki, który sprawia, że gatunek ten nadaje się do obróbki skrawaniem, jest również powodem, dla którego nie jest on dobrym wyborem do pracy w podwyższonych temperaturach, ponieważ siarczki mogą powodować kruchość i przyspieszony atak na granice ziaren.
Fakty dotyczące obróbki cieplnej, które mają znaczenie
- 303 nie może być utwardzany poprzez obróbkę cieplną. Wszelkie wymagania dotyczące twardości muszą być spełnione poprzez obróbkę na zimno, a nie poprzez hartowanie lub starzenie.
- Wyżarzanie przeprowadza się w zakresie temperatur od około 1010 do 1120°C, po czym następuje szybkie chłodzenie, a jego celem jest zmiękczenie materiału obrabianego na zimno i przywrócenie ciągliwości, a nie zwiększenie wytrzymałości.
- Odprężanie obrabianych części zwykle przeprowadza się w temperaturze około 350 do 400 °C. Zakres ten został celowo wybrany tak, aby pozostawał poniżej okna uczulenia, w którym na granicach ziaren tworzą się węgliki chromu.
- Należy unikać długotrwałej ekspozycji w temperaturze pomiędzy około 425 a 815°C, ponieważ wytrącanie się węglika chromu usuwa chrom z otaczającej osnowy i pozostawia pas podatny na korozję.
Spawanie to słaby punkt
303 jest ogólnie uważany za nieodpowiedni do spawania. Siarka obniża zakres temperatur krzepnięcia i sprzyja pękaniu na gorąco ściegu spoiny, a także zwiększa porowatość. Jeśli projekt wymaga spawania, zwykle stosuje się zmianę komponentu na 304 lub 316 lub na kombinację wypełniacza o niskiej zawartości siarki i bazy. Tam, gdzie rzeczywiście konieczne jest połączenie części 303, spawanie powinno ograniczać się do procesów o niskim dopływie ciepła z wypełniaczem 308L, po których następuje pełne wyżarzanie i trawienie, ale nawet wtedy odporność na korozję spoiny i strefy wpływu ciepła będzie gorsza niż metalu macierzystego.
Formowanie na zimno i zacieranie
Obróbka na zimno 303 jest możliwa, ale ograniczona. Szybkość utwardzania przez zgniot jest wysoka, podobnie jak w przypadku innych gatunków austenitu, dlatego trudne operacje formowania, takie jak głębokie tłoczenie lub ciężkie kucie na zimno, są zwykle wykonywane w gatunku 303Se lub 304, a nie w gatunku 303 zawierającym siarkę. Walcowanie gwintów jest natomiast dobrze dostosowane do gatunku 303 i jest standardowym sposobem wytwarzania gwintów o wysokiej wytrzymałości na wkładkach i małych elementach złącznych.
Zacieranie to kolejna cecha austenitu, na którą warto zwrócić uwagę. Gdy dwie powierzchnie ze stali nierdzewnej o podobnej twardości pocierają się pod ciśnieniem, mogą miejscowo zespawać się na zimno i rozerwać, dlatego czasami nakrętki ze stali nierdzewnej zacierają się na śrubach ze stali nierdzewnej. W przypadku połączeń gwintowych reguluje się to poprzez zastosowanie różnych gatunków, zastosowanie związku przeciwzatarciowego na bazie molibdenu, kontrolowanie momentu obrotowego lub określenie konstrukcji wkładki blokującej, która nie opiera się na wielokrotnym demontażu.
Kluczowy wniosek: traktuj 303 jako materiał przeznaczony wyłącznie do obróbki mechanicznej; jeśli złącze musi być spawane lub występuje utrzymująca się temperatura powyżej około 400 ° C, zamiast tego określ 304 lub 316.
303 vs 304 vs 316: wybór właściwości, a nie nawyków
Wybór gatunku to balansowanie pomiędzy trzema zmiennymi, które pociągają w różnych kierunkach: kosztem obróbki, zapotrzebowaniem na korozję oraz wymaganiami dotyczącymi wytrzymałości lub plastyczności. Poniższe dwukolumnowe porównanie przedstawia logikę wyboru dwóch rodzin komponentów, na które najczęściej wpływa decyzja 303.
Wkładki gwintowane i adaptery
| Wtyki, złączki i elementy uszczelniające
|
Częstym błędnym przekonaniem jest to, że przejście na poziom 316 jest zawsze bezpieczniejszym wyborem. W praktyce element 316, który zaciera się podczas montażu i jest kilkakrotnie dokręcany, może okazać się mniej niezawodny niż prawidłowo dokręcony element 303 z odpowiednią uszczelką. Klasa materiału to jedna zmienna w systemie, która obejmuje również kształt gwintu, klasę tolerancji, wykończenie powierzchni, smarowanie i moment montażowy.
Wymiar kosztowy jest realny i warty kwantyfikacji. Ponieważ 316 maszyn ma mniej więcej 36 na indeksie w porównaniu z 78 na 303, czas obróbki tej samej części może być ponad dwukrotnie, a sam materiał jest droższy. W przypadku małych części o dużej objętości może to oznaczać trzykrotny koszt jednostkowy. Tam, gdzie środowisko usług naprawdę wymaga 316, są to dobrze wydane pieniądze; gdzie tak nie jest, marża jest po prostu utracona.
Kluczowy wniosek: wybierz gatunek na podstawie rzeczywistej ekspozycji i rzeczywistej objętości obróbki, a następnie zapisz zarówno gatunek, jak i stan na rysunku, aby wybór był powtarzalny.
Zastosowania: Tam, gdzie właściwości 303 się opłacają w elementach gwintowanych
Właściwości opisane powyżej odpowiadają konkretnej klasie komponentów: małe, gwintowane, produkowane w dużych ilościach i od których oczekuje się, że będą odporne na rdzę bez narażenia na działanie chlorków. Przestrzeń tę dominują cztery rodziny produktów.
Samogwintujące wkładki gwintowe
Wkładka samogwintująca nacina własny gwint w wywierconym lub rdzeniowym otworze w aluminium, magnezie lub tworzywach sztucznych. Szczeliny tnące wymagają czystego odprowadzania wiórów podczas montażu, a gwint zewnętrzny musi być wystarczająco mocny, aby można go było ciąć bez odprysków. Stal 303 w stanie wyżarzonym lub lekko hartowanym na zimno dobrze równoważy te potrzeby, a gdy wymagana jest mocniejsza lub bardziej odporna na korozję opcja, ta sama geometria jest dostępna w stali 304 lub 316.
Jakość montażu zależy w równym stopniu od otworu, jak i od wkładki. Otwór wywiercony nieco za duży umożliwi obracanie się płytki, natomiast otwór za mały zwiększy moment obrotowy podczas montażu i może przeciąć klucze prowadzące. Pasma tolerancji dla otworu prowadzącego są zwykle dostarczane przez producenta płytki i należy je traktować raczej jako obowiązkowe niż zalecane.
Wkładki gwintowane z trzema otworami
Wkładki trzyotworowe montowane są za pomocą dedykowanego narzędzia, które zatrzaskuje się na trzech kluczach, a następnie blokowane. Wytrzymują obrót znacznie lepiej niż zwykła wkładka śrubowa i są częstym wyborem tam, gdzie spodziewane są wibracje lub wielokrotny demontaż. Wybór materiału to zwykle 303 ze względu na koszt i obrabialność, przy czym 304 lub 316 są dostępne, gdy zapotrzebowanie na korozję jest wyższe.
Ponieważ obciążony gwint jest wewnętrzny i chroniony przez materiał macierzysty, środowisko korozyjne widoczne dla płytki to w dużej mierze środowisko wewnątrz zespołu, które często ma łagodny przebieg. Jest to jeden z powodów, dla których 303 doskonale sprawdza się w silnikach, skrzyniach biegów i ramach maszyn, mimo że ten sam gatunek szybko zawiódłby w odsłoniętym łączniku pokładu morskiego.
Wkładki zabezpieczające i nakrętki konwersyjne
Wkładki zamykające na klucz wykorzystują zewnętrzne klucze wbijane w materiał macierzysty, aby mechanicznie blokować wkładkę. Nakrętki konwersyjne, zwane także adapterami gwintów męskich na żeńskie, umożliwiają przełączanie elementu pomiędzy gwintami metrycznymi i calowymi lub pomiędzy różnymi skokami gwintów. Obydwa korzystają ze zdolności gatunku 303 do utrzymywania wąskich tolerancji kształtu gwintu po obróbce z dużą prędkością i oba są zazwyczaj dostarczane ze stali węglowej 303, 304 lub 316, dzięki czemu kupujący może dopasować gatunek do zastosowania.
Korki olejowe i korki gwintowane
Korki spustowe i korki uszczelniające to klasyczne części maszyn śrubowych: prosta geometria, wąska tolerancja gwintu, duża roczna objętość. Środowiskiem wewnętrznym jest zwykle olej lub płyn chłodzący, natomiast środowiskiem zewnętrznym może być komora silnika, podstawa maszyny lub obudowa zewnętrzna. Wybór 303 do wyposażenia wnętrz i 316 do odsłoniętego wyposażenia morskiego to standardowy, opłacalny podział.
Końcowa nota aplikacyjna dotyczy kontaktu z różnymi metalami. Kiedy w aluminiowej obudowie zamontowana jest wkładka ze stali nierdzewnej, złącze tworzy parę galwaniczną, a w obecności elektrolitu aluminium staje się anodą. Rzadko stanowi to problem w suchych urządzeniach do użytku w pomieszczeniach zamkniętych, ale w środowiskach wilgotnych lub zasolonych przyspiesza korozję metalu macierzystego wokół wkładki. Powłoki ochronne, uszczelniacze lub zmiana materiału macierzystego to typowe działania naprawcze.
Kluczowy wniosek: gwint wewnętrzny płytki zwykle pracuje w łagodnym środowisku, dlatego 303 pozostaje standardowym wyborem w przypadku płytek o dużej objętości, chyba że sam zespół jest narażony na działanie chlorków.
Praktyka konserwacji i eksploatacji
Wybór materiału powoduje umieszczenie komponentu na linii początkowej; praktyka konserwacji określa, jak działa w całym okresie użytkowania. Elementy gwintowane ze stali nierdzewnej ulegają awariom z niewielkiej liczby przewidywalnych powodów, a większości z nich można zapobiec.
- Nadmierny moment obrotowy. Ponieważ wyżarzany 303 ma granicę plastyczności od 190 do 260 MPa, wartość momentu obrotowego skopiowana ze stalowej tabeli elementów złącznych może rozciągnąć lub usunąć gwint. Zawsze korzystaj z danych dotyczących momentu obrotowego opublikowanych dla konkretnej wkładki lub wtyczki i regularnie kalibruj sterowniki.
- Irytujący. Kontakt stali nierdzewnej pod ciśnieniem może spowodować zatarcie. Mieszanka zapobiegająca zatarciu, inny gatunek współpracujący lub procedura montażu ze smarowaniem eliminują większość ryzyka.
- Niewystarczające zaangażowanie. Świeca, której do pełnego zazębienia brakuje dwóch zwojów, będzie przeciekać niezależnie od jej klasy. Sprawdź głębokość połączenia podczas kontroli pierwszego artykułu, a nie po awarii w terenie.
- Atak chlorków. Wżery na części 303 oznaczają, że gatunek jest niewłaściwy dla środowiska, a nie oznacza to, że część jest wadliwa. Wymień na 316 lub dodaj barierę ochronną.
- Korozja galwaniczna elementu macierzystego. Poszukaj białego lub szarego produktu korozji wokół nierdzewnej wkładki w aluminiowej obudowie, co wskazuje na zużycie aluminium.
Praktyka inspekcji powinna odpowiadać trybowi awarii. Kontrola wzrokowa pozwala wykryć wżery, plamy korozyjne i uszkodzenia gwintów. Pomiar gwintu wychwytuje dryft wymiarowy po instalacji. W przypadku połączeń krytycznych kontrola momentu obrotowego po pierwszym cyklu termicznym dostarcza więcej informacji niż kontrola momentu obrotowego podczas montażu, ponieważ pozwala wykryć utratę napięcia wstępnego. Okresowa weryfikacja chemiczna przy użyciu ręcznego analizatora fluorescencji rentgenowskiej potwierdzi, że przychodzący materiał to rzeczywiście gatunek 303, a nie podstawiony, co jest częstym problemem w przypadku zapasów mieszanych.
Przechowywanie również ma większe znaczenie, niż się wydaje. Elementy ze stali nierdzewnej przechowywane w otwartych drewnianych pojemnikach w wilgotnym magazynie mogą gromadzić zanieczyszczenia powierzchniowe i powodować powstawanie plam rdzy o charakterze kosmetycznym, a nie strukturalnym, ale nadal będą one powodem reklamacji klienta. Przechowywanie części w szczelnie zamkniętym opakowaniu z lotnym inhibitorem korozji i obchodzenie się z nimi w czystych rękawiczkach pozwala uniknąć większości tych sporów.
Kluczowy wniosek: większość 303 usterek podzespołów w terenie wynika z momentu obrotowego, zazębienia lub środowiska, a nie z samego materiału, zatem procedury konserwacji zasługują na taką samą uwagę, jak objaśnienie dotyczące gatunku.
Pozyskiwanie komponentów ze stali nierdzewnej 303: co określić
Ponieważ 303 ma szeroki dopuszczalny zakres chemii i kilka temperamentów, zamówienie zakupu niesie ze sobą większość ryzyka jakościowego. Kompetentny producent lub dostawca powinien być w stanie bez wahania odpowiedzieć na każdy z poniższych punktów.
| Element do określenia | Dlaczego to ma znaczenie |
|---|---|
| Stopień i standard | UNS S30300 lub EN 1.4305, podano wyraźnie, a nie „stal nierdzewna” |
| Zakres siarki | Określa spójność obróbki i pośrednio zachowanie wżerowe |
| Stan dostawy | Wyżarzone lub ciągnione na zimno; wpływa w dużym stopniu na wytrzymałość i plastyczność |
| Twardość range | Łatwy punkt weryfikacji podczas kontroli przychodzącej |
| Certyfikat materiałowy | EN 10204 3.1 z identyfikowalnością liczby cieplnej gotowej partii |
| Klasa tolerancji gwintu | 6H, 6g lub według wymagań klienta; zweryfikowane za pomocą wskaźników go i no go |
| Obróbka powierzchni | Pasywacja, platerowanie lub smarowanie suchą warstwą, z określonym testem |
| Plan pobierania próbek | Określa, ile części w partii jest sprawdzanych i według jakich kryteriów |
| Opakowanie | Zapobiega zanieczyszczeniu, uszkodzeniom spowodowanym wilgocią i uszkodzeniom podczas transportu |
Współpraca z producentem, który kontroluje również oprzyrządowanie instalacyjne, eliminuje całą klasę problemów. Gdy płytka i narzędzie wkręcające są projektowane razem, moment montażowy, wpasowanie wpustu i tolerancja otworu są stałe, a skargi na miejscu dotyczące odsłoniętych otworów gwałtownie spadają. Ma to szczególne znaczenie w przypadku płytek samogwintujących i płytek z trzema otworami, gdzie właściwości wkręcające są równie istotne jak sam gwint.
Kupujący masowo powinni także pytać o powtarzalność poszczególnych partii, a nie tylko o zatwierdzenie pierwszego artykułu. Stałe ciepło 303 ze stabilnego źródła młyna, z kontrolowaną zawartością siarki, pozwala warsztatowi zachować parametry skrawania i utrzymać je przez lata. Kiedy zmienia się źródło frezu, zachowanie podczas obróbki może się zmienić, mimo że certyfikat wygląda identycznie, a pierwszą oznaką jest zwykle zwiększone zużycie narzędzia lub wzrost odrzutów sprawdzianu gwintu.
Na koniec weryfikuj możliwości, a nie obietnice. Zapytaj o faktyczny sprzęt produkcyjny, proces kontroli i łańcuch identyfikowalności od surowego pręta do zapakowanego kartonu. Dostawca, który może pokazać udokumentowaną drogę od numeru wytopu do gotowej części, jest znacznie łatwiejszy w zarządzaniu niż dostawca, który może pokazać tylko folder certyfikatów.
Kluczowy wniosek: określ gatunek, zakres siarki, temperament i typ certyfikatu w zamówieniu; bez tych czterech pozycji dwóch dostawców może twierdzić, że dostarcza „303”, a mimo to dostarczać części, które zachowują się inaczej.
Często zadawane pytania
Jakie są najważniejsze właściwości stali nierdzewnej 303?Właściwości definiujące to zawartość siarki od 0,15 do 0,35 procent przy łamaniu wiórów, wskaźnik skrawalności około 78 w porównaniu z B1112, wytrzymałość na rozciąganie po wyżarzaniu od 500 do 700 MPa, granica plastyczności 0,2 procent od 190 do 260 MPa, wydłużenie od 35 do 50 procent, twardość od 160 do 200 HB i zasadniczo zachowanie niemagnetyczne w stanie wyżarzonym. Odporność na korozję jest porównywalna do 304, z wyjątkiem zauważalnie niższej odporności na wżery chlorkowe. |
Czy stal nierdzewna 303 jest magnetyczna?Wyżarzony 303 jest zasadniczo niemagnetyczny, a jego przepuszczalność względna jest bliska 1,02. Ciągnienie na zimno, walcowanie gwintów i ciężka obróbka skrawaniem częściowo przekształcają austenit w martenzyt, więc gotowa część może stać się słabo magnetyczna z przenikalnością do około 3. Magnes lekko przywierający do obrobionego elementu 303 jest normalny i nie oznacza, że dostarczono niewłaściwy gatunek. |
Czy stal nierdzewną 303 można utwardzać poprzez obróbkę cieplną?Nie. Jest to gatunek austenityczny i nie reaguje na hartowanie ani odpuszczanie. Jedynym sposobem na zwiększenie wytrzymałości jest obróbka na zimno, która może zwiększyć wytrzymałość na rozciąganie do około 690 do 860 MPa kosztem plastyczności. Wyżarzanie stosuje się wyłącznie w celu zmiękczenia materiału obrabianego na zimno i przywrócenia ciągliwości. |
Dlaczego 303 jest łatwiejszy w obróbce niż 304?Dodatek siarki tworzy wtrącenia siarczku manganu w całej matrycy. Wtrącenia te działają jak wewnętrzne nacięcia, które powodują, że chip pęka na krótkie segmenty, zamiast tworzyć długi sznur. Krótkie wióry oczyszczają strefę skrawania, redukują narost na krawędzi, zmniejszają siły skrawania i umożliwiają wyższe prędkości skrawania, dlatego 303 obrabiarki pracują z około 1,7 razy większą prędkością niż 304. |
Czy stal nierdzewną 303 można spawać?Generalnie nie jest to zalecane. Siarka sprzyja pękaniu na gorąco i porowatości ściegu spoiny, a strefa wpływu ciepła traci odporność na korozję. Tam, gdzie spawanie jest nieuniknione, należy zastosować proces o niskim dopływie ciepła z wypełniaczem 308L i zaplanować pełne wyżarzanie i wytrawianie lub zmienić element na 304 lub 316. |
Czy 303 nadaje się do środowisk morskich lub przybrzeżnych?Nie. Ekspozycja na chlorek powoduje wżery, które rozpoczynają się od wtrąceń siarczkowych. Mimo że ogólna odporność na korozję jest bliska 304, gęstość miejsc inicjacji wżerów jest znacznie wyższa, dlatego 303 należy zarezerwować dla zastosowań w pomieszczeniach zamkniętych, w obecności oleju lub lekko wilgotnych. Klasa 316 jest właściwym wyborem dla środowisk morskich i chemicznych. |
Jaka jest różnica między 303 a 303Se?Obydwa są gatunkami do obróbki swobodnej, ale w 303Se zamiast siarki zastosowano selen. Selen zapewnia podobną kontrolę wiórów, lepsze wykończenie powierzchni oraz lepszą odkształcalność na gorąco i na zimno, a jego wtrącenia są nieco mniej agresywnymi inicjatorami wżerów. Materiał zawierający siarkę 303 ogólnie zapewnia wyższy wskaźnik obrabialności i niższy koszt, dlatego pozostaje domyślny w przypadku części obrabianych śrubowo. |
Jakiego zaangażowania gwintu wymaga wkładka 303?Praktyczną zasadą wyjściową jest 1,0 do 1,5-krotność średnicy nominalnej gwintu łączonego w stali i żeliwie oraz około 2,0-krotność średnicy nominalnej w przypadku aluminium lub magnezu. W przypadku występowania wibracji zamiast po prostu zwiększać połączenie należy zastosować konstrukcję z wkładką blokującą, ponieważ trwałość zmęczeniowa zależy od karbu na pierwszym łączonym gwincie. |
W jaki sposób kupujący powinien weryfikować przychodzące komponenty 303?Sprawdź certyfikat EN 10204 3.1 pod kątem liczby wytopowej, sprawdź twardość, zmierz gwinty za pomocą sprawdzianów przechodnich i nieprzechodnich oraz wybiórczo sprawdź skład chemiczny za pomocą ręcznego analizatora, jeśli zastąpienie gatunku stanowi ryzyko. Upewnij się, że zawartość siarki mieści się w określonym zakresie, ponieważ obróbka cieplna o niskiej zawartości siarki będzie przebiegać inaczej, nawet jeśli certyfikat jest zgodny. |
Czy stal nierdzewna 303 kosztuje więcej niż 304?Koszt materiału na kilogram jest zwykle podobny lub nieco wyższy, ale koszt dostarczonej części jest często niższy, ponieważ czas obróbki jest znacznie krótszy. W przypadku obróbki śrubowej o dużej objętości różnica w czasie cyklu i trwałości narzędzia zwykle przewyższa cenę surowca, dlatego 303 pozostaje ekonomicznym wyborem wszędzie tam, gdzie pozwala na to środowisko korozji. |
Kluczowy wniosek: właściwości stali nierdzewnej 303 są zoptymalizowane pod kątem obróbki skrawaniem i łagodnej korozji, a każde pytanie dotyczące wyboru sprowadza się do tych dwóch priorytetów.
Powiązane strony w tej witrynie
Dwie strony poniżej omawiają rodziny materiałów i produktów omówione w tym artykule i stanowią naturalny następny krok, jeśli określasz komponenty gwintowane.
| Strona | Co znajdziesz |
|---|---|
| Wkładki gwintowane ze stali nierdzewnej | Wstaw typy, materiały i metody montażu w jednym przeglądzie |
| Łączniki ze stali nierdzewnej 303, 304 i 316 | Porównanie gatunków elementów złącznych i obrabianych części ze stali nierdzewnej |
Jeśli porównujesz opcje materiałowe dla konkretnej części, a nie czytasz ogólnie, zabierz ze sobą rysunek, środowisko serwisowe i roczną objętość. Te trzy elementy określają klasę i temperament szybciej niż jakiekolwiek porównanie arkuszy danych.
Kluczowy wniosek: dopasuj ocenę do środowiska i wielkości, a następnie zapisz wybór na rysunku i zamówieniu, aby decyzja przetrwała przy następnym zamówieniu.


