


Jeśli masz zamiar gwintować gwint 9/16, pierwszą specyfikacją, której potrzebujesz, jest rozmiar wiertła do gwintowania 9/16. W przypadku grubego gwintu 16.09-12 UNC standardowe wiertło do gwintowania ma średnicę 31/64 cala (0,4844 cala), a w przypadku drobnego gwintu 16.09-18 UNF standardowe wiertło do gwintowania ma średnicę 33/64 cala (0,5156 cala). W liczbach tych przyjęto głębokość gwintu wynoszącą około 75 procent pełnego kształtu gwintu, co jest konwencją stosowaną przez większość producentów gwintowników, warsztatów mechanicznych i podręczników inżynieryjnych. Wybór innego wiertła zmienia głębokość zagłębienia, moment obrotowy na gwintowniku i obciążenie, jakie może wytrzymać gotowy gwint, dlatego wymiar ten należy traktować jako decyzję inżynierską, a nie refleksję.
W poniższych sekcjach wyjaśniamy, w jaki sposób wyznacza się rozmiar wiertła do gwintownika 9/16, jak się on zmienia podczas gwintowania aluminium, stali stopowej, stali nierdzewnej, żeliwa lub tworzyw sztucznych oraz jak wybrać pomiędzy serią UNC i UNF dla danego zastosowania. Omówimy także najczęstsze błędy, w tym pomieszanie gwintów metrycznych 9/16 z M14 oraz praktyczne metody naprawy dostępne w przypadku zerwania gwintu 9/16. Jeśli jesteś inżynierem, specjalistą ds. zakupów lub specjalistą ds. konserwacji i porównujesz gwintowniki, wkładki gwintowe i narzędzia instalacyjne od różnych dostawców, zawarte tutaj informacje pomogą Ci w sporządzeniu bardziej niezawodnej specyfikacji za pierwszym i za każdym razem.
Dlaczego rozmiar wiertła do gwintowania 9/16 kontroluje wytrzymałość gwintu i trwałość narzędzia
Gwint nacina gwinty wewnętrzne usuwając materiał ze ścianek wywierconego otworu. Średnica tego otworu określa, ile metalu pozostaje pomiędzy otworem a nominalną średnicą gwintu, a zatem jak głęboki będzie kształt gwintu. Jeśli wiertło jest mniejsze niż zalecane, gwintownik musi przeciąć więcej materiału, co zwiększa moment skrawania, zwiększa ciepło i utrudnia odprowadzanie wiórów. W grubym gwincie, takim jak 9/16-12, skok jest stosunkowo duży, więc niewielki błąd średnicy wiertła ma wymierny wpływ na obciążenie skrawaniem.
Standardowa głębokość gwintu wynosząca 75 procent jest kompromisem. Testy konsekwentnie wykazały, że 75-procentowy gwint wewnętrzny przenosi prawie takie samo obciążenie jak 100-procentowy gwint, zwykle od 90 do 95 procent wytrzymałości na zrywanie, wymagając jednocześnie zauważalnie mniejszego momentu gwintowania. Pełny, 100-procentowy gwint jest rzadko używany w produkcji, ponieważ wymaga wyjątkowo dokładnego otworu i wytwarza duże siły skrawania, które mogą złamać gwintowniki, szczególnie w przypadku średnic, w przypadku których gwintownik jest już używany prawie do granic swoich możliwości. W przypadku gwintowania konserwacyjnego, gdy przedmiot obrabiany może być utrzymywany w pozycji, a ustawienie nie zawsze jest idealne, konwencja 75% zapewnia również niewielki margines dla nadwymiaru wiertła.
Gdy wiertło jest za małe, objawy są przewidywalne: kran zaciska się w miarę wysuwu, gromadzą się wióry, a rowki zatykają się. W przypadku stali nierdzewnej utwardzana przez zgniot powierzchnia może szybko zniszczyć kran. Gdy wiertło jest za duże, gwint staje się płytki i moment zrywający spada, co może spowodować wyrwanie łącznika lub wyciek z układu cieczy. Ponieważ różnica między gwintem funkcjonalnym a uszkodzonym często wynosi tylko kilka tysięcznych cala, sklepy nie powinny próbować improwizować rozmiaru wiertła dla gwintów 9/16 bez sprawdzenia wiarygodnej tabeli.
9/16 Tabela rozmiarów wierteł do gwintowników: UNC, UNF i odpowiedniki metryczne
W poniższej tabeli wymieniono zalecane rozmiary wierteł do gwintowników 9/16 dla dwóch serii gwintów calowych najczęściej spotykanych w przemyśle motoryzacyjnym, lotniczym i maszynowym, wraz z najbliższymi odpowiednikami metrycznymi. Wartości imperialne pochodzą ze standardowych wykresów gwintowników, które zakładają głębokość gwintu 75%. Wiersze metryczne zostały uwzględnione, ponieważ M14 jest rozmiarem najbardziej zbliżonym do 9/16 cala, a w pracach prototypowych zamiast M14 lub odwrotnie stosuje się otwór 9/16, mimo że te dwa gwinty nie są wymienne.
| Oznaczenie gwintu | Skok lub TPI | Zalecane wiertło | Cale dziesiętne | Odpowiednik metryczny |
|---|---|---|---|---|
| 9/16-12 UNC | 12TPI | 31/64 cala | 0.4844 | 12,3 mm |
| 9/16-18 UNF | 18TPI | 33/64 cala | 0.5156 | 13,1 mm |
| M14x2,0 | 2,0 mm | 12,2 mm | 0.4803 | 12,2 mm |
| M14x1,5 | 1,5 mm | 12,7 mm | 0.4999 | 12,7 mm |
| M14x1,25 | 1,25 mm | 12,8 mm | 0.5039 | 12,8 mm |
Zanim wybierzesz wiertło, dokładnie porównaj serię gwintów. Gwintownik 9/16-12 UNC wymaga otworu o średnicy 31/64 cala, natomiast gwintownik 9/16-18 UNF wymaga otworu o średnicy 33/64 cala, a te dwa wiertła nie są wymienne. Poniższa tabela przedstawia te wartości z perspektywy, pokazując średnicę wiertła jako procent nominalnej średnicy gwintu.
Najlepszym sposobem zrozumienia tych liczb jest porównanie ich wizualnie jako proporcji, a nie średnic bezwzględnych. Poniższy poziomy wykres słupkowy przedstawia średnicę wiertła jako procent nominalnej średnicy gwintu dla pięciu gwintów z powyższej tabeli. Dzięki temu na pierwszy rzut oka łatwo dostrzec różnicę pomiędzy serią grubą i drobną.
Ten widok procentowy jest bardziej przydatny niż surowe wartości dziesiętne, gdy oceniasz gwinty o nieco innych średnicach nominalnych. Pomaga to również przy szacowaniu wiertła próbnikowego dla niestandardowego skoku. Należy zauważyć, że udział grubych nici wynosi około 86 do 87 procent, podczas gdy drobnych nici wzrasta do około 91 procent.
Wartości procentowe potwierdzają wzór mający zastosowanie na całym wykresie wierceń gwintowanych. Wiertło 9/16-12 UNC o średnicy 31/64 cala odpowiada 86,1% średnicy nominalnej 0,5625 cala, pozostawiając materiał na głęboki, ale mocny gwint. Drobne wiertło 9/16-18 UNF o średnicy 33/64 cala odpowiada 91,7 procent tej samej średnicy nominalnej, więc otwór jest wyraźnie większy, a gwint płytszy. Większy otwór dla drobnej podziałki oznacza, że gwintownik usuwa mniej materiału i generuje mniejszy moment obrotowy, co chroni gwintownik w twardszych materiałach. W metrycznym gwincie M14 x 2,0, najbliższym standardowym rozmiarze 9/16, wykorzystuje się wiertło o średnicy 12,2 mm, co stanowi około 87,1 procent jego średnicy 14 mm. Wariant drobnozwojny M14 x 1,5 wymaga wiertła o średnicy 12,7 mm, czyli 90,7 procent, co ściśle odpowiada zachowaniu drobnego gwintu imperialnego. Wariant M14 x 1,25 mieści się pomiędzy 1,5 a innymi drobnymi podziałkami przy 91,4 procent, co odzwierciedla mniejszy skok. W całej branży grube nici zazwyczaj mieszczą się w przedziale od 86 do 88 procent, podczas gdy drobne nici pozostają w pobliżu 91 procent. Ten stosunek wyjaśnia, dlaczego nie można użyć jednego wiertła do wszystkich gwintów w rozmiarze 9/16. Jeśli wiertło jest za małe, gwintownik przeciąża się i pęka, szczególnie w przypadku stali nierdzewnej. Jeśli wiertło jest za duże, gwint jest zbyt płytki i może się zetrzeć pod obciążeniem roboczym. Zrozumienie zależności procentowej pozwala również oszacować rozsądny rozmiar wiertła dla nietypowych skoków, które nie są wydrukowane na standardowym wykresie. Dla zespołów zaopatrzeniowych to porównanie utwierdza w przekonaniu, dlaczego gwintowniki i wiertła powinny być kupowane jako dopasowany system od dostawcy inżynieryjnego, a nie jako niepowiązane oprzyrządowanie.
Jak obliczyć rozmiar wiertła do gwintowania 9/16
Najszybszym wzorem na oszacowanie rozmiaru wiertła gwintującego jest odjęcie podziałki od średnicy nominalnej. W przypadku gwintów imperialnych skok jest odwrotnością liczby zwojów na cal, więc wzór przyjmuje postać średnica wiertła = średnica główna - (1 / TPI). Obliczenie to daje teoretyczną wartość, która odpowiada w przybliżeniu 75 procentowi zaangażowania gwintu w przypadku najpopularniejszych kształtów gwintu, a wynik jest następnie zaokrąglany w górę do najbliższego standardowego rozmiaru wiertła.
W przypadku gwintu 9/16-12 UNC, który na wielu starszych rysunkach pojawia się jako 9/16-12 NC, średnica nominalna wynosi 0,5625 cala, a skok wynosi 1/12 cala, czyli 0,0833 cala. Odjęcie skoku daje 0,4792 cala, a najbliższe standardowe wiertło ułamkowe to 31/64 cala, co oznacza 0,4844 cala. Jest to wartość, która pojawia się na każdym wiarygodnym wykresie wierceń gwintowników 16 września. Jeśli obliczysz to samodzielnie, okaże się, że wynik mieści się w przedziale od wiertła 15/32 cala (0,4688 cala) do wiertła 31/64 cala (0,4844 cala), a wartość wykresu wybiera bliższą z nich.
W przypadku gwintu 9/16-18 UNF skok wynosi 1/18 cala, czyli 0,0556 cala. Wzór podaje 0,5625 - 0,0556 = 0,5069 cala. Najbliższe standardowe wiertło ma średnicę 33/64 cala, co oznacza 0,5156 cala i jest to wartość stosowana w całej branży przy gwintowaniu 9/16-18. Warto zauważyć, że obliczona wartość mieści się w przedziale od 1/2 cala do 33/64 cala, a różni wydawcy wykresów wybierają na podstawie wewnętrznych testów i głębokości zaangażowania, jaką chcą zapewnić.
W przypadku gwintów metrycznych obowiązuje ta sama logika. Gwint M14 x 2,0 ma główną średnicę 14 mm i skok 2,0 mm, więc prosty wzór daje 12,0 mm, podczas gdy zalecane wiertło w standardowych tabelach to 12,2 mm. Nieco większa wartość uwzględnia geometryczną wysokość kształtu gwintu i sposób, w jaki ostra końcówka wiertła faktycznie wcina się w wywiercony otwór.
Wartość zaangażowania wynoszącą 75 procent można dostosować podczas pracy z twardymi materiałami lub cienkimi ścianami. Poniższa tabela pokazuje, jak zaangażowanie docelowe zmienia zalecane wiertło dla gwintu 9/16-12 UNC. W przypadku trudnych materiałów, takich jak stal nierdzewna lub hartowana stal stopowa, zmniejszenie zazębienia do około 65 procent obniża moment gwintowania i zmniejsza ryzyko złamania gwintownika, pozostawiając jednocześnie wystarczającą powierzchnię styku gwintu dla większości obciążeń statycznych.
| Docelowe zaangażowanie | Obliczona średnica wiertła | Najbliższe standardowe wiertło | Rzeczywiste zaangażowanie |
|---|---|---|---|
| 75% (standardowo) | 0,4858 cala | 31/64 cala (0.4844 in) | 76% |
| 65% (twardy materiał) | 0,4961 cala | 1/2 cala (0,5000 cala) | 61% |
| 60% (cienka ściana) | 0,5012 cala | 1/2 cala (0,5000 cala) | 61% |
Należy zauważyć, że standardowe wiertło 31/64 cala jest już bardzo blisko docelowego poziomu zaangażowania wynoszącego 75 procent. Kiedy zejdziesz do 65 procent, praktycznym rezultatem będzie wiertło 1/2 cala, które zmniejsza głębokość gwintu do około 61 procent. Jest to powszechna praktyka przy gwintowaniu stali nierdzewnej, gdzie zmniejszone obciążenie skrawaniem z nadwyżką kompensuje nieco niższą wytrzymałość gwintu. Zawsze sprawdzaj wymagania dotyczące zaangażowania klienta końcowego, zanim odejdziesz od standardowej wartości z wykresu, szczególnie w przypadku połączeń zawierających ciśnienie.
16 września UNC vs 16 września UNF: który wątek wybrać?
Średnica 9/16 jest dostępna zarówno w wersji grubej, jak i drobnej, a wybór wpływa na rozmiar wiertła, typ gwintownika i wydajność złącza. Grube gwinty mają większy skok, co tworzy głębszy gwint przy danej grubości ścianki i jest bardziej tolerancyjny w zastosowaniach ze słabym smarowaniem. Drobne gwinty mają mniejszy skok, co daje nieco większą średnicę mniejszą, lepszą odporność na luzowanie wibracyjne i dokładniejsze możliwości regulacji.
Seria gruba 9/16-12 UNC
| Dobra seria UNF 9/16-18
|
W praktyce preferowany jest gwint gruby 9/16-12, gdy złącze jest często demontowane, gdy materiał jest stosunkowo miękki lub gdy otwór jest ślepy i odprowadzanie wiórów jest utrudnione. Drobny gwint 9/16-18 jest preferowany w zastosowaniach, w których występują silne wibracje, w cienkościennych obudowach lub tam, gdzie wymagana jest precyzyjna regulacja napięcia wstępnego. Drobne gwinty ułatwiają także gwintowanie w utwardzanych materiałach, ponieważ mniejszy skok zmniejsza siłę skrawania na obrót.
Jednym z ważnych niuansów jest to, że drobny gwint ma większą mniejszą średnicę, co oznacza, że przekrój gwintowanego otworu jest większy, a koncentracja naprężeń jest mniejsza. Dlatego wiele komponentów hydraulicznych z portami 9/16 wykorzystuje serię -18 UNF zamiast grubych gwintów. Kompromis polega na tym, że drobne gwinty łatwiej ulegają uszkodzeniu podczas obsługi i gwintowania krzyżowego, dlatego operatorzy muszą zachować większą ostrożność podczas uruchamiania gwintownika lub śruby.
Gdzie wątki 9/16 pojawiają się w rzeczywistych zastosowaniach inżynieryjnych
Rozmiar gwintu 9/16 jest powszechny w inżynierii samochodowej. W samochodach osobowych i pojazdach użytkowych gwinty 9/16-18 UNF występują w śrubach mocujących zacisk hamulca, końcówkach drążków kierowniczych, korpusach zaworów skrzyni biegów i przewodach chłodnicy oleju, gdzie drobny skok zapewnia odporność na wibracje i zwartą formę. Gwint 9/16-12 UNC jest bardziej powszechny w mocowaniach silnika, łącznikach zawieszenia i elementach złącznych ciężkiego sprzętu, gdzie grube gwinty lepiej wytrzymują warunki pracy przy zabrudzeniu lub sporadycznym obciążeniu.
W przemyśle lotniczym seria 9/16-18 UNF jest często stosowana do elementów złącznych konstrukcyjnych i złączek hydraulicznych wykonanych zgodnie ze standardami AN, MS lub SAE. Elementy samolotów są często produkowane ze stopu aluminium, w którym drobny gwint dobrze się łączy, a większa średnica mniejsza wpływa na odporność zmęczeniową. Wszelkie decyzje dotyczące rozmiaru wiertła do gwintownika 9/16 w tej branży podlegają normom technicznym i podręcznikom napraw, dlatego nigdy nie należy zmieniać wartości w tabeli bez zgody organu projektowego.
Głównym użytkownikiem gwintów UNF 9/16-18 są układy hydrauliczne. Złącze kołnierza typu O-ring z gwintem prostym SAE, stosowane w wielu zaworach, rozdzielaczach i pompach dla złączek o rozmiarze -6, jest wykonane maszynowo z gwintem UNF 9/16-18. Kiedy port zostanie rozebrany podczas konserwacji, koszt naprawy jest wysoki, ponieważ kolektor może obsługiwać kilka obwodów, a jego wymiana jest kosztowna. Dlatego wiele zespołów konserwacyjnych ma pod ręką zestaw wkładek do gwintów dokładnie w rozmiarze 9/16.
Tabor kolejowy i maszyny ogólne opierają się na 9/16-12 UNC w przypadku mniej krytycznych połączeń konstrukcyjnych, płyt zaciskowych i regulowanych osprzętu. Gruby gwint zapewnia pewien stopień wybaczania podczas wycinania gwintów w obudowach z żeliwa lub stali miękkiej na miejscu. W przypadku płytek mocujących stosowanych w obróbce CNC popularny jest otwór gwintowany 9/16-12, ponieważ można w nim zastosować śrubę z łbem walcowym o dużej wytrzymałości i pozostawia wystarczającą grubość ścianki dla aluminiowych płyt narzędziowych.
Gwintowanie gwintów 9/16 w aluminium, stali, stali nierdzewnej i tworzywach sztucznych
Ten sam rozmiar wiertła do gwintowania 9/16 nie zawsze zapewnia idealny gwint w przypadku zmiany materiału podstawowego. Miękkie i lepkie materiały, takie jak aluminium, wymagają ostrych gwintowników i niezawodnego rozmiaru otworu, materiały utwardzane przez zgniot, takie jak stal nierdzewna, wymagają nieco większego wiertła, a kruche materiały, takie jak żeliwo, są na ogół wybaczające. Poniższa tabela podsumowuje praktyczne ustawienia dla najpopularniejszych materiałów podstawowych.
| Materiał bazowy | Zalecane wiertło | Kliknij typ | Smarowanie | Notatki |
|---|---|---|---|---|
| Aluminium 6061 | 31/64 cala | Flet spiralny lub kran kształtowy | Lekki olej lub nafta | Wymagane ostre dotknięcie; świetne wątki |
| Łagodna stal | 31/64 cala | Punkt spiralny | Rozpuszczalny olej do cięcia | Standardowa praktyka |
| Stal stopowa 4140 | 1/2 cala | Flet spiralny, pokryty TiN | Siarkowany olej | Zmniejsza moment gwintowania |
| Stal nierdzewna 304/316 | 1/2 cala | Flet spiralny, TiN/TiCN | Pasta wysokociśnieniowa | Unikaj utwardzania przez pracę |
| Żeliwo | 31/64 cala | Prosty flet | Olej suchy lub lekki | Krótkie sypkie chipsy |
| Tworzywa sztuczne i nylon | 31/64 do 33/64 cala | Prosty flet | Sucho lub na powietrzu | Do wielokrotnego montażu należy używać wkładek |
W aluminium standardowy otwór 31/64 cala zapewnia czysty gwint, gdy gwintownik jest ostry, a prędkość wrzeciona jest umiarkowana. Wiór jest zwykle długi i żylasty, dlatego w przypadku otworów nieprzelotowych przydatny jest gwintownik ze spiralnym rowkiem. Jeżeli element aluminiowy będzie wielokrotnie montowany i demontowany, już na etapie projektowania należy rozważyć zastosowanie samogwintującej wkładki gwintowej lub wkładki drucianej, ponieważ gwint aluminiowy ma ograniczony próg zdzierania.
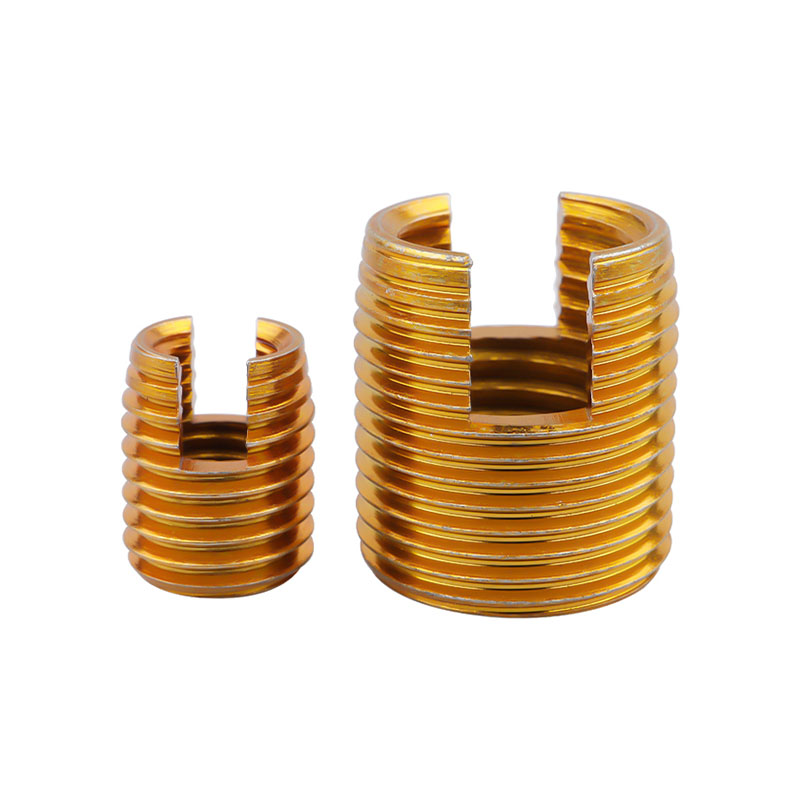 Samogwintująca wkładka gwintowa ze stali węglowej do aluminium Ta samogwintująca wkładka gwintowa wzmacnia gwinty wewnętrzne w miękkich materiałach, takich jak aluminium, bez gwintowania wstępnego, zmniejszając ryzyko zdarcia podczas wielokrotnego montażu i demontażu. Zobacz produkt →
W przypadku stali stopowej i stali nierdzewnej przejście na wiertło o średnicy 1/2 cala zmniejsza zaangażowanie gwintu z około 76 procent do 61 procent. Redukcja ta zmniejsza moment obrotowy skrawania i ryzyko umocnienia przez zgniot. Gwint powinien mieć powłokę o wysokiej wydajności, a operacja powinna przebiegać z zachowawczą prędkością i dużą ilością płynu chłodzącego. Wiele warsztatów mechanicznych stosuje cykl gwintowania dziobowego w nieprzelotowych otworach, aby rozbić wióry i oczyścić rowki.
W przypadku żeliwa preferowane jest standardowe wiertło 31/64 cala, ponieważ materiał wytwarza drobne wióry, które nie łączą się łatwo. Główną kwestią jest utrzymanie czystego początku gwintu, aby gwintownik nie ślizgał się po fazowaniu. W przypadku tworzyw sztucznych wybór zależy od grubości ścianki i obciążenia. Większe wiertło zmniejsza ryzyko pęknięcia części, natomiast wkładka gwintowa poprawia nośność i umożliwia wielokrotny montaż bez zużywania tworzywa sztucznego.
Typowe błędy w dotykaniu z 16 września i sposoby ich unikania
Zaskakująca liczba uszkodzeń gwintu 9/16 nie wynika ze złego gwintowania, ale z prostego błędu w wyborze, zanim gwintownik dotknie przedmiotu obrabianego. Poniższa lista obejmuje najczęstsze błędy, jakie spotykamy w środowiskach produkcyjnych i naprawczych.
- Zastosowanie wiertła UNC do gwintowania UNF lub odwrotnie. Gwint 9/16-12 w otworze 33/64 cala przecina cienką, słabą nić, która się zetrze, podczas gdy gwintownik 9/16-18 w otworze 31/64 cala zakleszczy się i pęknie. Potwierdź serię zanim wybierzesz wiertło.
- Mylenie 16 września z M14. Gwint 9/16 cala ma średnicę nominalną 0,5625 cala, natomiast gwint M14 ma średnicę 0,5512 cala. Wartości podziałki są różne, dlatego w otworze M14 nie można zastosować gwintownika 9/16-12, mimo że wiertło o średnicy 12,2 mm jest numerycznie podobne do 31/64 cala.
- Ignorowanie tolerancji wiertła. Zużyte lub niskiej jakości wiertło 31/64 cala może wyciąć otwór o średnicy kilku tysięcznych cala, co zmienia zazębienie i osłabia gwint. Użyj wysokiej jakości wiertła i sprawdź rozmiar otworu w przypadku kluczowych prac.
- Gwintowanie otworów nieprzelotowych bez usuwania wiórów. Gwint 9/16 w ślepym otworze zatrzymuje wióry na dnie, a kran będzie się wiązał w momencie napełnienia rowków. Zamiast wciskać kran głębiej, użyj kranu spiralnego i cyklu dziobania.
- Pomijanie płynu chłodzącego w stali nierdzewnej. Stal nierdzewna szybko twardnieje. Bez płynu powierzchnia staje się twardsza niż kran, a kran zużywa się lub pęka w ciągu kilku obrotów. Użyj pasty wysokociśnieniowej lub dedykowanego płynu do gwintowania ze stali nierdzewnej.
- Korzystanie ze zużytego kranu. Gwint, który wykonał już wiele otworów, przetnie zbyt duże gwinty lub nagle złamie się u nasady. Śledź żywotność gwintownika i wymieniaj gwintowniki, zanim jakość gwintu ulegnie pogorszeniu.
Naprawa uszkodzonych gwintów 9/16 za pomocą wkładek gwintowych
Obcięty gwint 9/16 nie zawsze oznacza nową obudowę, nowy kolektor lub kosztowny przestój. Jeśli gwint w aluminiowej głowicy cylindrów, obudowie skrzyni biegów lub korpusie zaworu hydraulicznego ulegnie uszkodzeniu, drutowa wkładka gwintowa może w ciągu kilku minut przywrócić połączenie do niezawodnego stanu. W procesie naprawy wykorzystuje się wiertło gwintujące odpowiednie dla płytki, a nie standardowe wiertło gwintujące o rozmiarze 9/16, ponieważ płytka zajmuje oryginalną osłonę gwintu i wymagany jest gwintownik o powiększonym rozmiarze.
Standardowa sekwencja naprawy jest prosta. Najpierw wywierć stary gwint wiertłem o rozmiarze zalecanym przez producenta płytki. Następnie nagwintuj nowy otwór specjalnym gwintownikiem STI, który jest szlifowany nadwymiarowo w stosunku do standardowego gwintownika 9/16, tak aby wkładka pasowała po montażu. Po trzecie, za pomocą narzędzia montażowego nawiń wkładkę w gwintowany otwór. Na koniec, jeśli wkładka ma chwyt, należy go odłamać po montażu. Gotowy otwór to gwint wewnętrzny 9/16, który odpowiada oryginalnym wymiarom i pasuje do tej samej śruby.
- Nawiercić uszkodzony gwint do średnicy korpusu wkładki
- Nagwintuj otwór za pomocą gwintownika STI, używając rozmiaru wiertła do gwintowania STI
- Zamontuj wkładkę drucianą za pomocą dedykowanego narzędzia instalacyjnego
- Oderwij trzpień i sprawdź końcowy gwint za pomocą miernika
 Dostawca płytek spiralnych do naprawy gwintów Oferując szeroką gamę wkładek drutowych, blokowanych na klucz i śrubowych, dostawca ten zapewnia niezawodne rozwiązania do przywracania uszkodzonych gwintów i obsługi zastosowań o wysokich wibracjach. Zobacz produkt →
Materiał wkładki i powłoka w trakcie eksploatacji. Wkładki z drutu ze stali nierdzewnej są domyślnym wyborem ze względu na odporność na korozję i wytrzymałość, a wkładki ze stali węglowej z powłoką cynkową są tańszą opcją w przypadku maszyn wewnętrznych. W zastosowaniach wymagających dużej liczby cykli lub wibracji, wkładki typu śrubowego z segmentem blokującym mogą zapobiec cofaniu się śruby. Wkładki zamykające na klucz to kolejna opcja, gdy sama wkładka musi być mechanicznie zablokowana w materiale macierzystym.
Kupując wkładki druciane, dostawca powinien zapewnić odpowiedni rozmiar wiertła do gwintowania STI dla każdego rozmiaru płytki. Ponieważ serie 9/16 UNC i 9/16 UNF korzystają z różnych wkładek, zestaw naprawczy musi dokładnie pasować do oryginalnej serii gwintów. Niezawodny producent wkładek gwintowych dokumentuje wiertło, gwintownik i narzędzie montażowe jako jeden zestaw, co zmniejsza ryzyko nieprawidłowej naprawy.
Wybór odpowiedniego kranu i narzędzi instalacyjnych do pracy 16 września
Gwintownik wybrany do pracy 9/16 określa jakość gwintu w takim samym stopniu, jak wiertło. W przypadku otworu przelotowego 9/16-12 UNC gwintownik spiralny, czasami nazywany gwintownikiem pistoletowym, wypycha wióry przed cięcie i jest najszybszym wyborem. W przypadku otworu nieprzelotowego gwintownik spiralny wyciąga wióry z otworu i zapobiega gromadzeniu się ich na dnie. Gwintownik z prostym rowkiem jest odpowiedni do płytkich, nieprzelotowych otworów w żeliwie, ale radzi sobie z długimi wiórami w aluminium i stali.
Powłoka ma znaczenie nawet wtedy, gdy geometria jest prawidłowa. Jasny, niepowlekany gwintownik nadaje się do obróbki żeliwa i materiałów dających krótkie wióry. Gwintownik pokryty TiN radzi sobie ze stalą stopową i zmniejsza przyczepność. Gwintownik z powłoką TiCN lub TiAlN sprawdza się lepiej w przypadku aluminium i stali nierdzewnej, gdzie powłoka zmniejsza tarcie i zapobiega miejscowym spawaniom na krawędzi skrawającej. W przypadku grubej podziałki 9/16-12 moment skrawania jest stosunkowo wysoki, dlatego dla uzyskania spójnych wyników niezbędne jest prawidłowe pokrycie i ostra krawędź skrawająca.
Prędkość skrawania powinna być zachowawcza. W przypadku stali stopowej prędkość powierzchniowa wynosząca około 30 do 50 SFM jest bezpiecznym punktem wyjścia do gwintowania ręcznego, natomiast aluminium można gwintować przy wyższych prędkościach za pomocą sztywnego uchwytu do gwintownika. Kluczem jest zsynchronizowanie posuwu ze skokiem gwintownika, tak aby gwintownik nie działał jak narzędzie skrawające poddawane ściskaniu. Użycie uchwytu do gwintownika lub głowicy do gwintowania z odpowiednim zabezpieczeniem momentu obrotowego może zapobiec pękaniu, szczególnie w otworach nieprzelotowych.
Jeśli nadal porównujesz metody, nasz przewodnik nt jak wybrać gwintownik wyjaśnia bardziej szczegółowo różnicę między gwintownikami z rowkiem prostym, spiczastym i spiralnym, łącznie z praktycznymi ograniczeniami każdej geometrii.
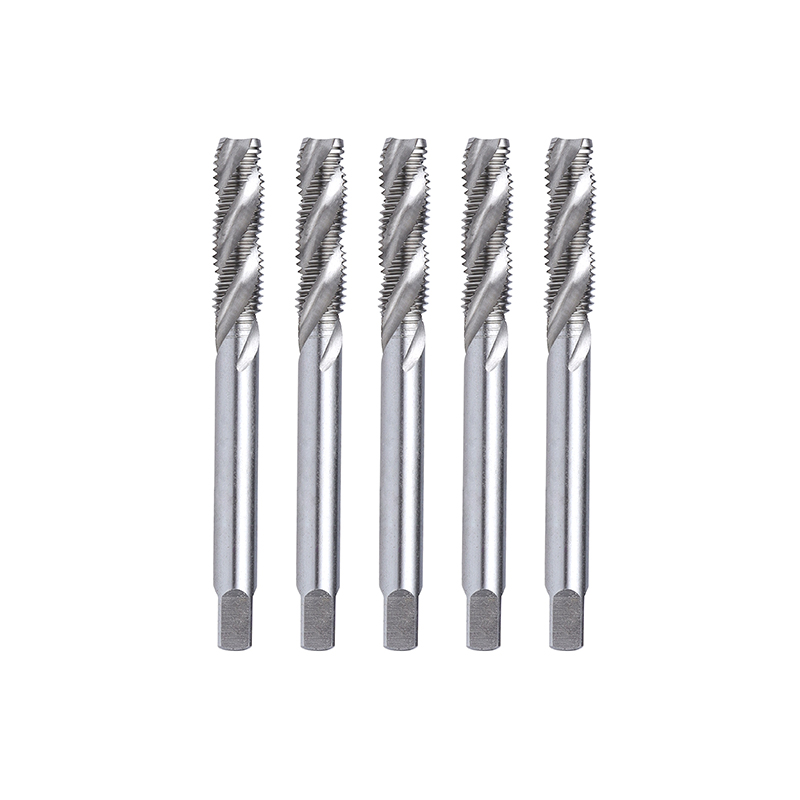 Gwintownik spiralny do gwintowania głębokich otworów Dzięki spiralnym rowkom zapewniającym skuteczne odprowadzanie wiórów, gwintownik ten zmniejsza ryzyko zatykania i złamania, dzięki czemu idealnie nadaje się do głębokich otworów, twardych metali i zautomatyzowanej produkcji masowej. Zobacz produkt →
W przypadku montażu wkładki gwintowej narzędzie montażowe jest tak samo ważne jak wkładka. Narzędzie montażowe o odpowiednim rozmiarze nawija wkładkę do otworu z odpowiednim naprężeniem, zapobiegając rozszerzaniu się lub odkształcaniu wkładki. Narzędzia do ekstrakcji są dostępne, gdy wkładka musi zostać usunięta w celu ponownej obróbki. Aby mieć gwarancję dopasowanego zestawu produktów, akcesoria te powinny pochodzić od tego samego dostawcy co wkładki.
Powiązane przewodniki i zasoby
Jeśli chcesz zweryfikować specyfikacje lub ocenić specjalistycznego dostawcę gwintowników, wkładek gwintowych i narzędzi instalacyjnych, poniższe zasoby pozwolą Ci zapoznać się z wiedzą inżynieryjną producenta i doświadczeniem produktowym.
Często zadawane pytania dotyczące rozmiarów wierteł do gwintowania 9/16
Jaki jest rozmiar gwintownika dla gwintu 9/16-12 UNC?Użyj wiertła o średnicy 31/64 cala, co odpowiada 0,4844 cala lub około 12,3 mm. Wiertło to zapewnia około 75 procent zaangażowania gwintu w stali i jest to wartość podana na standardowych wykresach wierceń gwintowników dla grubego gwintu 9/16-12 UNC. |
Jaki jest rozmiar wiertła do gwintowania 9/16-18 UNF?Użyj wiertła o średnicy 33/64 cala, co odpowiada 0,5156 cala lub około 13,1 mm. Drobna podziałka pozostawia większy otwór, co zmniejsza moment gwintowania i tworzy płytszy, ale odporny na wibracje gwint. |
Czy mogę użyć wiertła 1/2 cala do gwintowania gwintu 9/16-12?Technicznie tak, ale tylko wtedy, gdy chcesz zmniejszyć zaangażowanie gwintu. Wiertło 1/2 cala zapewnia około 61 procent zaangażowania zamiast standardowych 75 procent, co jest przydatne w przypadku stali nierdzewnej lub hartowanej stali stopowej. Do prac ogólnych bezpieczniejszym wyborem jest wiertarka 31/64 cala. |
Jakie jest wiertło równoważne metryczne dla gwintów 9/16?Najbliższy rozmiar gwintu metrycznego to M14. W przypadku gwintu M14 x 2,0 stosuje się wiertło 12,2 mm, a w przypadku gwintu M14 x 1,5 stosuje się wiertło 12,7 mm. Są one zbliżone do imperialnych wartości 9/16, ale same gwinty nie są wymienne. |
Czy gwinty 9/16-12 UNC i M14 x 2,0 są takie same?Nie. 9/16-12 UNC ma nominalną średnicę 0,5625 cala (14,2875 mm) i skok 12 TPI, natomiast M14 x 2,0 ma nominalną średnicę 14 mm i skok 2 mm. Średnice są zbliżone, ale skok i kształt gwintu są różne, więc gwintowników i śrub nie można stosować zamiennie. |
Co oznacza 75-procentowe zaangażowanie gwintu w przypadku gwintownika 9/16?Oznacza to, że gwinty wewnętrzne zajmują 75 procent teoretycznej pełnej głębokości gwintu. Jest to branżowy kompromis pomiędzy wytrzymałością gwintu a momentem gwintowania. Gwint 75-procentowy przenosi prawie pełne obciążenie gwintu 100-procentowego, ale wymaga znacznie mniejszej siły skrawania. |
Którego gwintownika należy użyć do otworu nieprzelotowego UNC 9/16-12?Użyj kranu ze spiralnym rowkiem, który wyciąga wióry z otworu podczas cięcia. W przypadku otworu przelotowego gwintowanie spiralne jest szybsze, ponieważ wypycha wióry przed gwintownik. Zawsze używaj płynu do gwintowania dostosowanego do materiału podstawowego. |
Jak naprawić pozbawiony gwintu 9/16?Wywierć uszkodzony gwint na średnicę zalecaną przez producenta wkładki, nagwintuj otwór gwintownikiem STI i zamontuj drucianą wkładkę gwintową za pomocą odpowiedniego narzędzia montażowego. Gwint STI jest szlifowany nadwymiarowo w porównaniu ze standardowym gwintownikiem 9/16, więc oryginalna śruba nadal pasuje po zamontowaniu wkładki. |
Podsumowanie ostatecznej decyzji dotyczącej zadania opukiwania 16 września
Wybór prawidłowego rozmiaru wiertła do gwintownika 9/16 decyduje o różnicy pomiędzy czystym, niezawodnym gwintem a uszkodzonym gwintownikiem lub pozbawionym izolacji otworem. W przypadku większości zadań warto zapamiętać liczby 31/64 cala dla 9/16-12 UNC i 33/64 cala dla 9/16-18 UNF. Gdy materiał wymaga mniejszego zaangażowania, w przypadku serii zgrubnej przejdź na wiertło 1/2 cala, ale najpierw sprawdź wymagania dotyczące zastosowania. Gwinty metryczne M14 są bliskimi sąsiadami, ale nie zastępują 9/16.
W przypadku zespołów zakupowych i inżynieryjnych współpraca ze specjalistycznym producentem zmniejsza również ryzyko błędów w specyfikacji. Dongtai Jinzhize Metal Products Co., Ltd. jest profesjonalnym producentem i dostawcą wkładek gwintowych, który produkuje wkładki gwintowe z drutu, wkładki samogwintujące, wkładki blokujące klucz, nakrętki do konwersji gwintu wewnętrznego i zewnętrznego, korki olejowe oraz krany i dołączone do nich narzędzia instalacyjne. Nabywcy hurtowi, którzy potrzebują stałej jakości w przypadku dużych zamówień, mogą pozyskać kompletne rozwiązanie do gwintowania i naprawy w postaci dopasowanego systemu, zamiast montować oprzyrządowanie od wielu dostawców.
Użyj standardowego wykresu wierteł do gwintowników jako punktu wyjścia, dostosuj go do materiału i warunków pracy, sprawdź serię gwintów na rysunku i wyposaż swoich operatorów w wysokiej jakości gwintowniki i płyn obróbkowy. Gwint 9/16 to niezawodne i ekonomiczne połączenie, jeśli otwór zostanie prawidłowo wywiercony za pierwszym razem.


